Купить инструментально-заточной станок: цены от производителя
2026-10-01
- Инструментально-заточной станок: критерии выбора и факторы ценообразования в 2026 году
- Архитектура современного заточного оборудования: от механики к прямому приводу
- Ключевые параметры, влияющие на стоимость и производительность
- Применение в высокотехнологичных отраслях: специфика задач
- Как выбрать поставщика: технические и организационные аспекты
- Сравнение технологий заточки: традиционная vs. интеллектуальная
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Инструментально-заточной станок: критерии выбора и факторы ценообразования в 2026 году
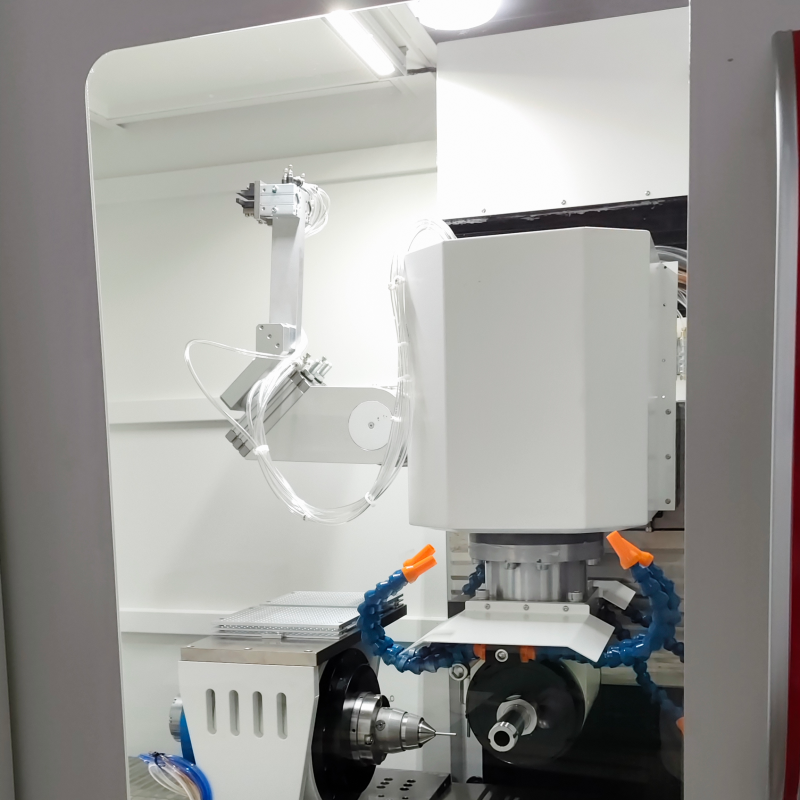
Покупка инструментально-заточного станка — это стратегическое решение, определяющее точность производственного процесса и себестоимость выпускаемой продукции. В условиях роста требований к микронной точности обработки режущего инструмента, промышленные предприятия все чаще отказываются от универсального оборудования в пользу специализированных решений с числовым программным управлением (ЧПУ). Ключевой запрос «инструментально-заточной станок» сегодня подразумевает не просто наличие абразивного круга, а комплексную систему, способную восстанавливать геометрию сложных профилей: от стандартных сверл и фрез до твердосплавных пластинок с отрицательным передним углом.
Цены на такое оборудование варьируются в широком диапазоне, что обусловлено типом привода осей, классом точности линейных энкодеров, качеством системы ЧПУ и материалами станины. Для технологов и руководителей производств важно понимать, что экономия на базовых компонентах, таких как шарико-винтовые передачи или качество гранитной базы, приводит к быстрому снижению повторяемости заточки. Современные тенденции 2026 года диктуют необходимость использования бесконтактных систем позиционирования и прямой интеграции станков в цифровые экосистемы завода. Компания ООО «Молочи» (Сучжоу) Интеллектуальные Технологии предлагает подход, основанный на применении технологий прямого привода (DDL/DDR) и натурального мрамора, что позволяет достичь стабильности параметров заточки, недоступной для традиционных механических схем.
Архитектура современного заточного оборудования: от механики к прямому приводу
Традиционные инструментально-заточные станки долгое время строились на базе шаговых двигателей и шарико-винтовых передач (ШВП). Однако такая кинематика имеет фундаментальные ограничения: люфты, обратный ход, износ направляющих и низкая динамика разгона. В высокоточном производстве, где допуски на геометрию инструмента составляют единицы микрометров, эти недостатки становятся критическими.
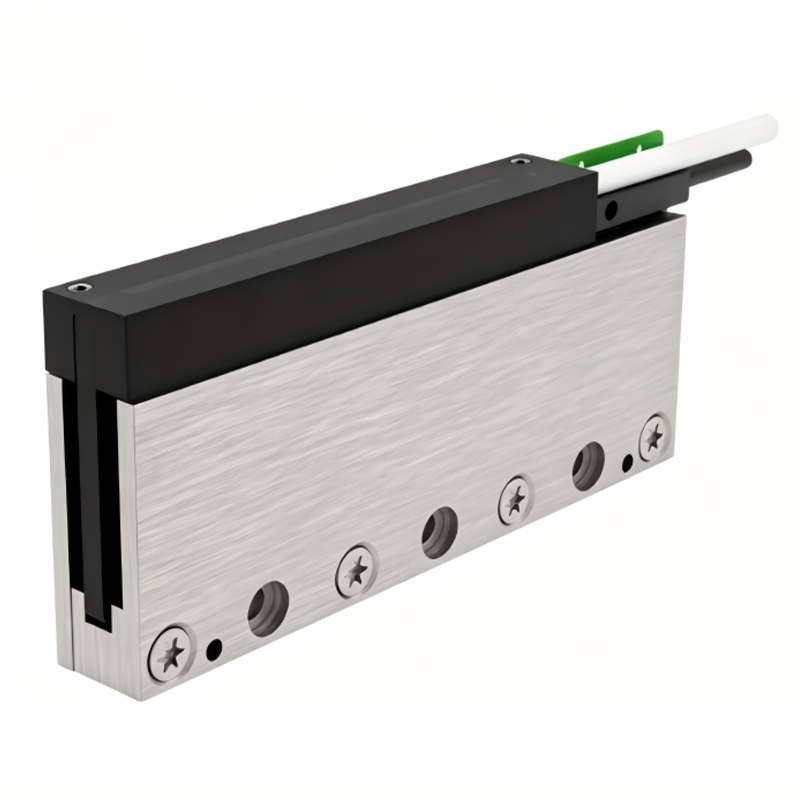
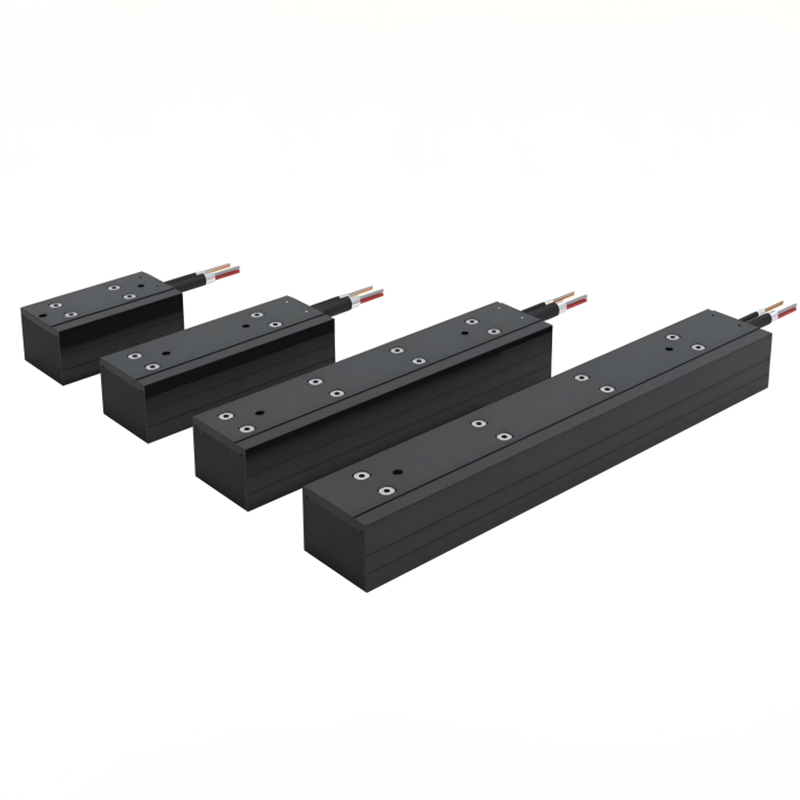
Переход к системам прямого привода (Direct Drive Linear motors) меняет парадигму проектирования. Линейные двигатели, такие как серии MTLS и MTFA, используемые в решениях ООО «Молочи», исключают промежуточные механические преобразователи движения. Это обеспечивает:
- Отсутствие люфта и гистерезиса: Движение передается напрямую от электромагнитного поля к подвижной части, что гарантирует абсолютную повторяемость позиционирования.
- Высокую скорость отклика: Система мгновенно корректирует траекторию при обработке сложных профилей, например, при шлифовке спиральных канавок концевых фрез.
- Долговечность: Отсутствие механического контакта между движущимися частями двигателя устраняет износ, характерный для ШВП и ремней.
Важным элементом архитектуры является материал станины. Вибрации — главный враг качественной заточки. Использование натурального мрамора и гранита в качестве базового материала, как это реализовано в станках GM720 и других интегрированных решениях компании, обеспечивает превосходное демпфирование вибраций. Мрамор обладает высокой теплоемкостью и низкой теплопроводностью, что минимизирует термические деформации станка в течение рабочей смены. Это особенно актуально при длительных циклах автоматической заточки партий инструмента.
Ключевые параметры, влияющие на стоимость и производительность
При формировании бюджета на закупку заточного оборудования необходимо учитывать не только базовую цену станка, но и стоимость владения, которая включает расходные материалы, обслуживание и потенциальные простои. Ниже приведена таблица сравнения характеристик, типичных для оборудования разного технологического уровня.
| Параметр | Станки начального уровня (Механический привод) | Прецизионные станки (Прямой привод, Гранитная база) |
|---|---|---|
| Точность позиционирования | ±0.005 – 0.01 мм | ±0.001 мм и выше (микронный уровень) |
| Повторяемость | Зависит от износа ШВП | Стабильная, благодаря отсутствию люфтов |
| Материал станины | Чугун, сварная сталь | Натуральный мрамор, гранит |
| Динамика осей | Низкая, инерционность | Высокая, мгновенное ускорение |
| Обслуживание привода | Регулярная смазка, замена ШВП | Минимальное, отсутствие трущихся пар |
| Интеграция с ЧПУ | Базовая интерполяция | Сложные 5-осевые траектории, адаптивное управление |
Инженерный опыт показывает, что для заточки твердосплавного инструмента, работающего на высоких скоростях резания (HSC), критически важна жесткость системы. Станки на базе чугунных станин могут подвергаться микровибрациям от внешних источников, что приводит к появлению фасок на режущей кромке. Применение гранитных баз в сочетании с линейными двигателями серии MTUX или плоскими двигателями MTFA позволяет нивелировать этот риск. Хотя первоначальные инвестиции в такое оборудование выше, срок службы инструмента после такой заточки увеличивается на 30-40%, что быстро окупает разницу в цене.
Применение в высокотехнологичных отраслях: специфика задач
Различные сектора промышленности предъявляют уникальные требования к качеству заточки. Универсальный станок редко может эффективно закрывать потребности всех направлений. Рассмотрим два конкретных сценария, где технологии ООО «Молочи» демонстрируют свою эффективность.
1. Производство литий-ионных аккумуляторов и новая энергетика
В производстве аккумуляторов используются тонкие медные и алюминиевые фольги, а также сложные компоненты корпусов. Инструмент для штамповки и резки этих материалов должен иметь идеально гладкую режущую кромку без микросколов. Любой дефект заточки приводит к заусенцам на фольге, что вызывает короткое замыкание ячеек. Здесь требуются станки с высочайшей чистотой поверхности шлифовки. Использование линейных двигателей со звуковой катушкой, таких как MTVR01, позволяет осуществлять сверхточное микропозиционирование шлифовального круга, обеспечивая нанометровую шероховатость режущей кромки. Стабильность температуры в зоне обработки, гарантированная мраморной станиной, предотвращает термический отпуск твердого сплава, сохраняя его исходную твердость.
2. Полупроводниковая промышленность и микроэлектроника
Изготовление печатных плат и корпусирование микросхем требует использования микро-сверл диаметром менее 0.1 мм. Заточка такого инструмента невозможна на оборудовании с механическими люфтами. Ошибка в несколько микрон приводит к поломке сверла внутри платы, что означает брак дорогостоящей многослойной структуры. Станки с ЧПУ GM720, оснащенные вращениями двигателями прямого привода ADI-100 и ADI-220, обеспечивают угловую точность вращения шпинделя, необходимую для формирования сложной геометрии поднутрений и фасок на микро-инструменте. Высокая динамика приводов позволяет сократить время цикла заточки одной партии, что критично для массового производства электроники 3C.
Как выбрать поставщика: технические и организационные аспекты
Решение купить инструментально-заточной станок должно сопровождаться тщательной проверкой компетенций производителя. Рынок насыщен предложениями, но не все они соответствуют заявленным характеристикам. При оценке поставщика следует обращать внимание на следующие аспекты:
- Собственная инженерная база: Способен ли производитель самостоятельно проектировать и изготавливать ключевые компоненты? ООО «Молочи» располагает полным циклом: от разработки конструкции и литья мраморных станин до сборки и калибровки. Это исключает риски несоответствия компонентов от разных субподрядчиков.
- Патентный портфель: Наличие патентов на технологии прямого привода и магнитолевитационные системы подтверждает инновационность подхода. Более 30 патентов компании в области линейных двигателей и аэростатических платформ являются гарантом технологического суверенитета решений.
- Гибкость и кастомизация: Стандартные станки часто не учитывают специфику конкретного производства. Возможность адаптации станка под уникальный инструмент или интеграции в магнитолевитационную конвейерную линию — важное преимущество. Инженерная команда с 10-летним опытом позволяет реализовывать нестандартные проекты, включая разработку специальных зажимных устройств и программного обеспечения.
- Техническая поддержка и обучение: Поставка оборудования — это только начало. Важно наличие сервиса по монтажу, наладке и обучению персонала. Компания предоставляет комплексное сопровождение, от оценки технологической осуществимости до профилактического ТО.
Сравнение технологий заточки: традиционная vs. интеллектуальная
Выбор между обновлением парка традиционных станков и внедрением интеллектуальных решений на базе прямого привода требует анализа долгосрочных последствий. Ниже представлено сравнение двух подходов.
| Критерий | Традиционный подход (ШВП + Чугун) | Интеллектуальный подход (DDL + Мрамор + AI) |
|---|---|---|
| Точность геометрии | Достаточна для общего машиностроения | Необходима для аэрокосмоса, медицины, электроники |
| Скорость переналадки | Длительная, требует ручной юстировки | Быстрая, автоматическая через ЧПУ |
| Влияние оператора | Высокое, зависит от квалификации | Минимальное, процесс стандартизирован |
| Энергоэффективность | Ниже из-за механических потерь | Выше, прямой КПД преобразования энергии |
| Масштабируемость | Сложная интеграция в автоматические линии | Легкая интеграция в гибкие производственные ячейки |
Для предприятий, ориентированных на выпуск продукции с высокой добавленной стоимостью, переход на интеллектуальные системы является неизбежным. Станки, использующие технологии ООО «Молочи», позволяют не просто затачивать инструмент, а управлять качеством всего производственного процесса. Интеграция с системами верхнего уровня (MES) позволяет отслеживать ресурс каждого абразивного круга и прогнозировать необходимость его замены, предотвращая выпуск бракованной продукции.
Часто задаваемые вопросы (FAQ)
Какова реальная точность заточки на станках с прямым приводом?
Точность зависит от конкретной конфигурации, но использование линейных двигателей и гранитных станин позволяет достигать повторяемости позиционирования на уровне ±0.001 мм и ниже. Это значительно превосходит возможности традиционных механических систем, где точность ограничена люфтами ШВП и деформациями чугуна.
Можно ли интегрировать станок в существующую автоматизированную линию?
Да. ООО «Молочи» специализируется на создании интегрированных решений. Станки могут быть оснащены интерфейсами для подключения к роботизированным комплексам загрузки/выгрузки или магнитолевитационным конвейерным линиям. Открытая архитектура ЧПУ facilitates интеграцию с внешними системами управления.
В чем преимущество мраморной станины перед чугунной?
Натуральный мрамор обладает в 10-15 раз более высоким коэффициентом демпфирования вибраций по сравнению с чугуном. Он также менее чувствителен к перепадам температур, что обеспечивает стабильность геометрических параметров станка в течение всего рабочего дня без необходимости длительной термо стабилизации.
Требуется ли специальное обучение для операторов?
Работа с современными ЧПУ требует понимания принципов программирования траекторий. Однако компания предоставляет полное системное обучение персонала заказчика. Благодаря интуитивному интерфейсу и автоматизации многих процессов, время освоения оборудования сокращается. Инженеры компании проводят пусконаладочные работы непосредственно на объекте.
Как осуществляется техническое обслуживание линейных двигателей?
Линейные двигатели не имеют контактных частей, таких как щетки или шестерни, поэтому их обслуживание сводится к минимуму. Основные мероприятия включают контроль состояния направляющих, очистку от абразивной пыли и проверку системы охлаждения. Отсутствие механического износа существенно снижает затраты на ТО по сравнению с традиционными приводами.
Заключение и рекомендации по закупке
Выбор инструментально-заточного станка в 2026 году — это инвестиция в стабильность качества продукции. Рынок движется в сторону отказа от компромиссов между скоростью и точностью. Технологии прямого привода и использование природных материалов для баз станков, такие как те, что разработаны и производятся ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, предлагают инженерно обоснованное решение этих задач.
При принятии решения о покупке рекомендуется:
- Провести аудит текущего парка инструмента и определить критические параметры геометрии, которые вызывают наибольшие сложности при восстановлении.
- Запросить демонстрацию заточки конкретного проблемного инструмента на оборудовании поставщика. Обратите внимание на время цикла и качество поверхности режущей кромки под микроскопом.
- Оценить возможность масштабирования: сможет ли выбранное оборудование быть частью будущей автоматизированной ячейки?
- Уточнить условия гарантийного и постгарантийного обслуживания, наличие запасных частей и скорость реакции сервисной службы.
Компания ООО «Молочи», признанная «Инновационным малым и средним предприятием» и поддержанная ведущими венчурными фондами, готова предоставить не просто оборудование, а комплексное технологическое партнерство. От первичной консультации до внедрения готового решения на вашем производстве — мы обеспечиваем полный цикл поддержки.
Для получения детальной технической документации, расчета стоимости под ваши задачи и консультации инженеров перейдите на страницу продуктовых решений и технологий прямого привода.