Механическая обработка фрез: услуги завода, цены 2026
2026-10-03
- Механическая обработка фрез: технологические требования и формирование цены в 2026 году
- Технологические вызовы и инженерные решения в 2026 году
- Факторы формирования стоимости услуг механической обработки
- Применение прецизионных фрез в современных отраслях
- Сравнительный анализ: Стандартная vs. Прецизионная механическая обработка
- Роль интегрированных решений и автоматизации
- Как выбрать подрядчика на механическую обработку фрез: чек-лист для закупщиков
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации
Механическая обработка фрез: технологические требования и формирование цены в 2026 году
Механическая обработка фрез — это критически важный этап производства металлорежущего инструмента, определяющий его режущие свойства, стойкость и точность геометрических параметров. В условиях современного промышленного производства, где допуски на обработку деталей сужаются до микронных значений, качество самой фрезы становится лимитирующим фактором для всего технологического цикла. Рынок 2026 года демонстрирует устойчивый тренд на переход от стандартного инструмента к специализированным решениям, требующим прецизионной механической обработки твердых сплавов, быстрорежущих сталей и керамических композитов.
Стоимость услуг по механической обработке фрез в 2026 году формируется не только исходя из объема снимаемого материала, но и в значительной степени зависит от сложности геометрии режущих кромок, требований к шероховатости поверхности и необходимости последующих операций, таких как нанопокрытие или лазерная маркировка. Для промышленных заказчиков понимание структуры ценообразования и технологических нюансов позволяет оптимизировать закупки и избегать простоев оборудования из-за преждевременного износа инструмента.
Ключевые этапы производственного цикла фрез
Процесс создания высокопроизводительной фрезы представляет собой многоступенчатую инженерную задачу. Ошибки на любом из этапов механической обработки приводят к биению инструмента, вибрациям при резании и снижению качества обработанной поверхности детали. Современный производственный цикл включает следующие ключевые стадии:
- Заготовка и термическая подготовка. Использование порошковых твердых сплавов (например, групп ISO K, P, M) требует предварительной подготовки заготовок. Важным аспектом является однородность структуры материала, которая обеспечивается на этапе спекания. Механическая обработка начинается только после достижения необходимой твердости заготовки, обычно в диапазоне 85–93 HRA для твердосплавных инструментов.
- Черновая механическая обработка. На этом этапе формируются основные геометрические контуры фрезы: диаметр хвостовика, длина режущей части, угол наклона винтовой канавки. Используются алмазные шлифовальные круги высокой жесткости. Точность позиционирования заготовки здесь критична, так как любые отклонения будут накапливаться на финишных операциях.
- Формирование режущих кромок и стружечных канавок. Самый ответственный этап механической обработки фрез. Геометрия передней и задней поверхностей определяет сход стружки и теплоотвод. Современные ЧПУ-станки позволяют создавать сложные профили канавок с переменным шагом и углом наклона, что существенно снижает вибрации при высокоскоростном резании (HSC).
- Зачистка и финишная шлифовка. Обеспечение требуемой шероховатости поверхности (Ra < 0.4 мкм) необходимо для минимизации адгезии материала обрабатываемой детали к инструменту. На этом этапе также формируется фаcетка (land), которая усиливает режущую кромку и предотвращает ее выкрашивание при прерывистом резании.
- Контроль качества и измерение. Использование оптических измерительных систем и координатно-измерительных машин (КИМ) для проверки угловых параметров, радиусов при вершине и общего биения. Допустимое биение для прецизионных фрез диаметром до 10 мм не должно превышать 0.005–0.01 мм.
Технологические вызовы и инженерные решения в 2026 году
С развитием отраслей новой энергетики, аэрокосмической промышленности и микроэлектроники требования к инструменту изменились. Инженеры сталкиваются с необходимостью обработки труднообрабатываемых материалов: титановых сплавов, жаропрочных никелевых суперсплавов (Inconel, Hastelloy) и углепластиков. Это диктует новые условия для механической обработки фрез.
Одной из главных проблем является термодеформация инструмента в процессе шлифовки. Локальный перегрев зоны контакта шлифовального круга и заготовки может привести к возникновению микротрещин в твердом сплаве, которые не видны визуально, но проявляются при нагрузке. Для решения этой задачи ведущие производители, такие как ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, внедряют системы интеллектуального охлаждения и используют станки с гранитными станинами.
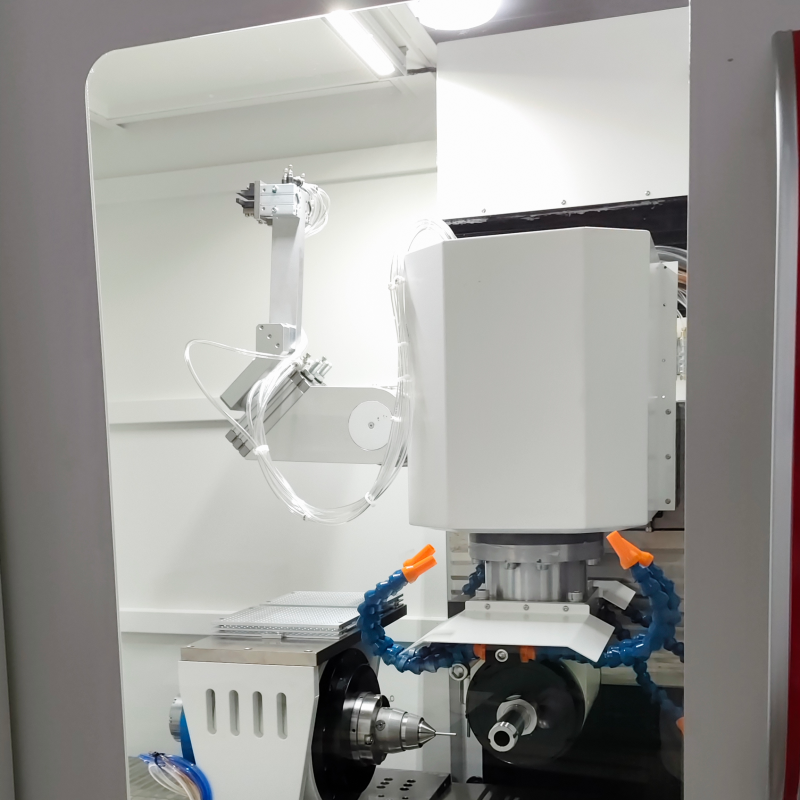
Применение натурального мрамора и гранита в качестве базовых элементов конструкции станков, как это реализовано в оборудовании и производственных линиях компании, обеспечивает исключительную виброустойчивость и температурную стабильность. Это позволяет достигать микронной точности позиционирования при шлифовке сложных профилей фрез. Технологии прямого привода (DDL и DDR), используемые в производственных системах, исключают люфты и упругие деформации передач, характерные для традиционных шарико-винтовых пар, что напрямую влияет на чистоту поверхности режущих кромок.
Влияние геометрии на производительность
Геометрические параметры, закладываемые на этапе механической обработки, определяют эффективность работы фрезы. Рассмотрим основные элементы:
| Параметр | Влияние на процесс резания | Требования к механической обработке |
|---|---|---|
| Угол наклона винтовой канавки | Определяет направление схода стружки и осевую нагрузку на шпиндель. | Высокая точность профиля шлифовального круга, отсутствие следов вибрации (chatter marks). |
| Радиус при вершине | Влияет на прочность кромки и шероховатость обработанной поверхности. | Прецизионная заточка с допуском ±0.002 мм, полировка для исключения центров зарождения трещин. |
| Передний угол | Отвечает за усилие резания и температуру в зоне контакта. | Идеальная гладкость поверхности для снижения коэффициента трения и налипания материала. |
| Задний угол (угол облегчения) | Предотвращает трение задней поверхности о заготовку. | Строгое соблюдение угла для обеспечения достаточной прочности кромки без избыточного трения. |
Инженерный опыт показывает, что даже незначительное отклонение в форме задней поверхности (более 0.01 мм) может привести к неравномерному распределению нагрузки на зубья. В результате один зуб работает с перегрузкой, быстро изнашивается, что вызывает дисбаланс и разрушение всей фрезы. Поэтому контроль геометрии после механической обработки является неотъемлемой частью качественного процесса.
Факторы формирования стоимости услуг механической обработки
Цены на механическую обработку фрез в 2026 году варьируются в широких пределах. Заказчики часто задаются вопросом, почему стоимость аналогичных на первый взгляд инструментов может отличаться в разы. Ответ кроется в деталях технологического процесса и используемом оборудовании.
1. Сложность геометрии и количество осей ЧПУ
Обработка простых цилиндрических фрез может выполняться на 4-осевых станках. Однако изготовление концевых фрез с переменным шагом, разноугловыми зубьями или сложным профилем радиуса требует использования 5-осевых шлифовальных центров. Аренда машино-времени таких станков значительно выше, но именно они обеспечивают необходимые характеристики для высокоскоростной обработки.
2. Класс точности и допуски
Стандартные фрезы (класс DIN 844-B) требуют меньших затрат времени на настройку и контроль. Инструмент прецизионного класса (DIN 844-A или выше), применяемый в авиастроении и медицине, требует многократных проверок и корректировок в процессе шлифовки. Каждый дополнительный цикл контроля увеличивает себестоимость, но гарантирует соответствие жестким техническим условиям.
3. Материал заготовки
Обработка твердых сплавов мелкого зерна (sub-micron grain size) сложнее и медленнее, чем работа с крупнозернистыми сплавами. Мелкозернистые структуры обеспечивают лучшую прочность кромки, но требуют применения более дорогих алмазных кругов и снижения скорости подачи для предотвращения выкрашивания.
4. Объем партии и логистика
Крупносерийное производство позволяет амортизировать затраты на настройку станка (setup time) на большое количество единиц, снижая цену за штуку. Индивидуальное изготовление или мелкие партии сохраняют высокую долю ручного труда и времени на переналадку в конечной цене.
Применение прецизионных фрез в современных отраслях
Качество механической обработки фрез напрямую влияет на возможности их применения в высокотехнологичных секторах. Рассмотрим два конкретных примера, где требования к инструменту максимальны.
Сценарий 1: Обработка корпусов для литий-ионных аккумуляторов
Условия: Материал — алюминиевые сплавы серии 6xxx и 7xxx. Высокие требования к скорости съема материала и качеству поверхности внутренних карманов. Отсутствие заусенцев критично для последующей сборки и безопасности батареи.
Технические требования: Фрезы должны иметь идеально отполированные канавки для эффективного удаления стружки. Любая шероховатость приводит к налипанию алюминия (adhesion), что меняет геометрию режущей кромки «на лету» и ведет к браку дорогостоящих корпусов.
Решение: Использование фрез с прецизионной механической обработкой задней поверхности и нанесением антиадгезионных покрытий. Станки, на которых производится такой инструмент, должны обеспечивать стабильность геометрии на длине реза свыше 100 мм. Компетенции ООО «Молочи» в области прецизионного машиностроения позволяют создавать инструментальные решения, отвечающие таким жестким требованиям, благодаря применению технологий прямого привода, исключающих вибрации.
Сценарий 2: Изготовление имплантатов из титановых сплавов
Условия: Материал — Ti-6Al-4V. Низкая теплопроводность титана приводит к концентрации тепла в зоне резания. Высокая химическая активность титана вызывает диффузионный износ инструмента.
Технические требования: Исключительная острота режущей кромки для снижения усилий резания и температуры. Высокая прочность кромки для предотвращения сколов при прерывистом резании (например, при обработке поверхностей с отверстиями).
Решение: Фрезы со сложной геометрией фасетки, полученной в результате многопроходной механической обработки. Требуется высочайшая точность воспроизведения профиля, чтобы обеспечить равномерное снятие припуска. Погрешность в форме кромки недопустима, так как она приведет к локальному перегреву и изменению структуры титана (образование альфа-слоя), что ухудшает биосовместимость имплантата.
Сравнительный анализ: Стандартная vs. Прецизионная механическая обработка
При выборе поставщика услуг по изготовлению или восстановлению фрез важно понимать разницу между стандартным и прецизионным подходами.
| Критерий | Стандартная обработка | Прецизионная обработка (High-End) |
|---|---|---|
| Допуск на биение | 0.02 – 0.05 мм | < 0.005 мм |
| Шероховатость поверхности (Ra) | 0.4 – 0.8 мкм | < 0.2 мкм (полировка) |
| Оборудование | Универсальные шлифовальные станки | 5-осевые ЧПУ центры с прямым приводом и гранитными станинами |
| Контроль качества | Выборочный, контактные методы | 100% контроль, оптические бесконтактные системы |
| Применение | Черновая обработка, общие работы | Чистовая обработка, труднообрабатываемые материалы, микрообработка |
| Стоимость | Низкая | Высокая (обоснована сроком службы и качеством детали) |
Из таблицы видно, что для задач, где важна точность и чистота поверхности, экономия на качестве механической обработки фрез приводит к удорожанию всего производственного процесса из-за брака и простоев.
Роль интегрированных решений и автоматизации
В 2026 году изолированное рассмотрение процесса заточки или шлифовки фрез уходит в прошлое. Эффективность производства инструмента зависит от интеграции всех этапов. Компания ООО «Молочи» (Сучжоу) Интеллектуальные Технологии демонстрирует подход, при котором механическая обработка является частью единой экосистемы интеллектуального производства.
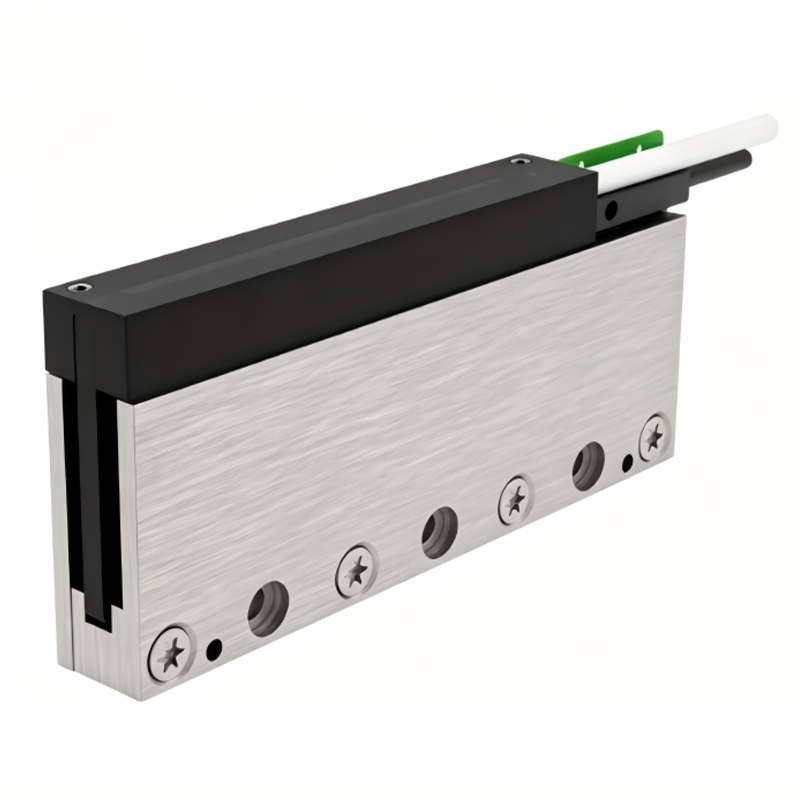
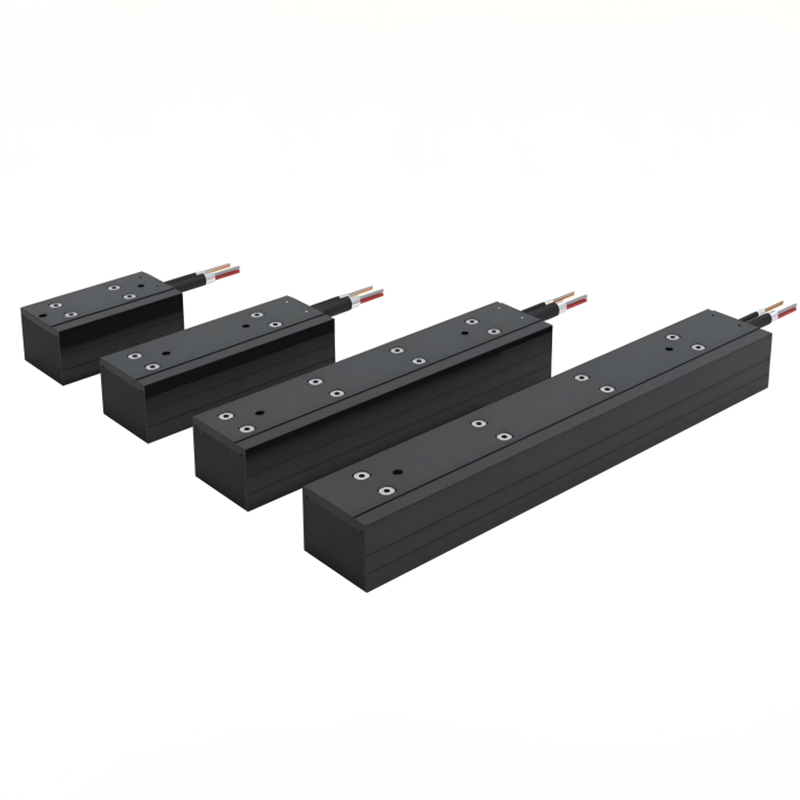
Благодаря собственным разработкам в области линейных двигателей (серии MTLS, MTUX, MTFA) и вращающихся двигателей прямого привода (ADI-100, ADI-220), компания обеспечивает свои производственные линии компонентами, гарантирующими высочайшую динамику и точность. Это позволяет реализовывать нестандартные проекты по изготовлению инструмента со сложной геометрией, недоступной для производителей, использующих оборудование предыдущих поколений.
Использование магнитолевитационных конвейерных линий для транспортировки заготовок между этапами обработки исключает механические повреждения и загрязнение поверхности, что особенно важно для финишных операций. Такой уровень автоматизации и контроля обеспечивает стабильность качества от партии к партии, что является ключевым требованием для крупных промышленных заказчиков.
Как выбрать подрядчика на механическую обработку фрез: чек-лист для закупщиков
При поиске партнера для изготовления или восстановления фрез рекомендуется обращать внимание на следующие технические и организационные аспекты:
- Парк оборудования. Уточните, какие станки используются. Наличие 5-осевых центров с ЧПУ последнего поколения и систем прямого привода является хорошим индикатором возможностей производителя.
- Система контроля. Запросите информацию о методах измерения. Использование оптических измерительных комплексов предпочтительнее ручных инструментов для прецизионного инструмента.
- Инженерная поддержка. Способен ли поставщик предложить оптимизацию геометрии под вашу конкретную задачу? Наличие собственной инженерной команды с опытом в разработке систем прямого привода и прецизионного машиностроения (как у ООО «Молочи») говорит о глубоком понимании физики процессов.
- Материаловедение. Понимает ли поставщик различия в обработке разных марок твердых сплавов? Способен ли он подобрать режимы шлифования для предотвращения термических трещин?
- Документооборот и стандарты. Предоставляет ли завод протоколы испытаний и паспорта на инструмент? Соответствует ли система менеджмента качества международным стандартам?
Часто задаваемые вопросы (FAQ)
Какова средняя стоимость механической обработки одной фрезы?
Стоимость сильно зависит от диаметра, длины, материала и сложности геометрии. Для стандартных твердосплавных фрез малого диаметра цена может составлять несколько долларов за операцию шлифовки, тогда как для крупных модульных фрез или инструмента со сложным профилем цена исчисляется десятками и сотнями долларов. Точный расчет возможен только после предоставления чертежа или 3D-модели.
Можно ли восстановить геометрию изношенной фрезы?
Да, механическая обработка позволяет восстановить режущие кромки. Однако важно учитывать, что каждый цикл заточки уменьшает диаметр инструмента. Для прецизионных работ необходимо перепрограммирование ЧПУ-станка на новый диаметр. Качество восстановления зависит от состояния основного тела фрезы (отсутствия глубоких выкрашиваний и трещин).
Почему важна шероховатость поверхности после шлифовки?
Низкая шероховатость (высокая гладкость) снижает трение между инструментом и стружкой/заготовкой. Это уменьшает нагрев, предотвращает налипание материала (особенно алюминия и титана) и повышает стойкость покрытия, если оно наносится впоследствии. Грубая поверхность служит концентратором напряжений и местом начала разрушения кромки.
Влияет ли материал станины станка на качество обработки фрез?
Да, существенно. Гранитные и мраморные станины обладают высоким демпфированием вибраций и низкой чувствительностью к перепадам температур по сравнению с чугунными. Это позволяет поддерживать стабильную точность шлифовки в течение длительных смен, что критично для серийного производства качественного инструмента.
Какие сроки изготовления нестандартных фрез?
Сроки зависят от загрузки производства и сложности заказа. В среднем, разработка и изготовление опытной партии нестандартного инструмента занимает от 2 до 4 недель. Стандартизированные процессы и наличие собственных инженерных ресурсов, как в ООО «Молочи», позволяют сокращать эти сроки за счет оптимизации этапов проектирования и подготовки производства.
Заключение и рекомендации
Механическая обработка фрез в 2026 году — это высокотехнологичный процесс, требующий сочетания передового оборудования, квалифицированных инженеров и строгого контроля качества. Выбор правильного подхода к изготовлению или восстановлению инструмента напрямую влияет на экономику вашего производства. Экономия на качестве шлифовки часто оборачивается ростом затрат на замену инструмента и брак деталей.
Для предприятий, ориентированных на выпуск высокоточной продукции в сферах электроники, энергетики и машиностроения, рекомендуется сотрудничать с производителями, обладающими компетенциями в области прецизионного машиностроения и использующими современные технологии прямого привода и автоматизации. Это гарантирует стабильность геометрических параметров инструмента и его долговечность.
Если вы ищете надежного партнера для реализации сложных проектов по изготовлению инструмента или компонентов для автоматизированных линий, рассмотрите возможности компаний с вертикально интегрированным производством. Ознакомьтесь с техническими решениями и продукцией ООО «Молочи» для оценки соответствия вашим производственным задачам.