Многоосевая обработка: услуги ЧПУ от производителя
2026-10-04
- Многоосевая обработка: технологические преимущества и критерии выбора оборудования ЧПУ
- Ключевые преимущества многоосевой обработки для промышленного производства
- Применение многоосевой обработки в высокотехнологичных отраслях
- Технические параметры и выбор оборудования: на что обратить внимание
- Инженерный взгляд: ограничения и риски многоосевой обработки
- Как выбрать поставщика услуг многоосевой обработки или оборудования
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по внедрению
Многоосевая обработка: технологические преимущества и критерии выбора оборудования ЧПУ
Многоосевая обработка представляет собой метод высокоточного изготовления деталей сложной геометрии за счет одновременного перемещения режущего инструмента и заготовки по нескольким координатным осям. В отличие от традиционных трехосевых станков, где инструмент может двигаться только линейно (X, Y, Z), многоосевые центры с числовым программным управлением (ЧПУ) добавляют вращательные оси (обычно A, B или C). Это позволяет обрабатывать деталь с разных сторон за одну установку, что кардинально меняет подход к производственному циклу. Для промышленных предприятий переход на такие технологии означает не просто увеличение скорости резания, но и фундаментальное снижение накопленных погрешностей, связанных с переустановкой заготовки.
В 2026 году запросы на многоосевую обработку сместились от простого поиска поставщиков станков к поиску комплексных инженерных решений. Производители ожидают от оборудования не только механической точности, но и интеллектуальной интеграции приводов, способных компенсировать вибрации и тепловые деформации в реальном времени. Ключевым фактором успеха становится синергия между жесткостью станины, динамикой двигателей прямого привода и алгоритмами управления. Именно в этой нише специализируется ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, предлагая рынку решения, объединяющие прецизионное машиностроение и передовые электроприводные системы.
Архитектура многоосевых систем: от кинематики до приводов
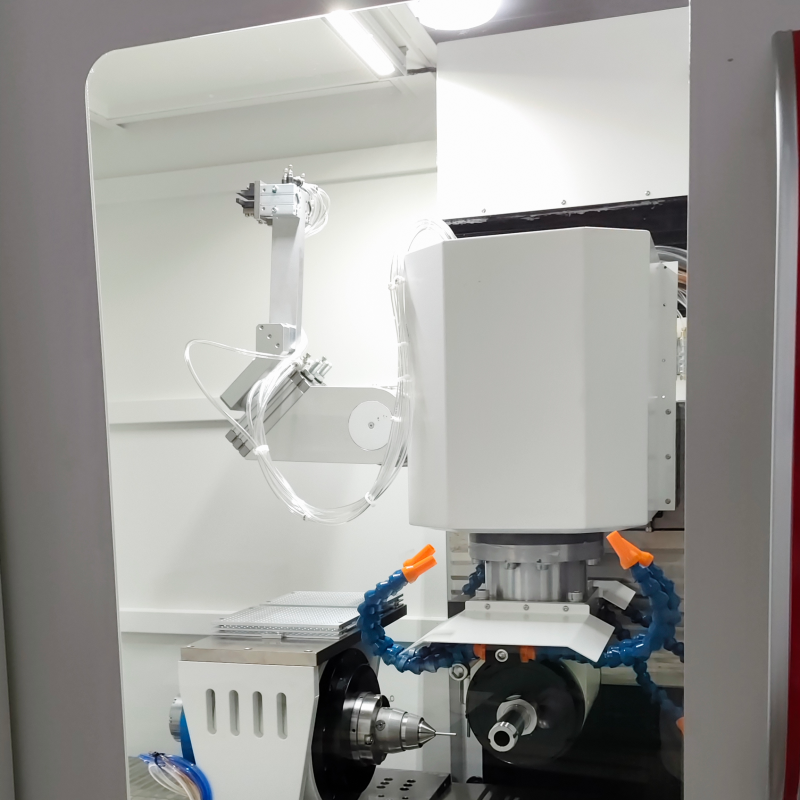
Эффективность многоосевой обработки напрямую зависит от кинематической схемы станка. Наиболее распространенными конфигурациями являются схемы «наклонно-поворотный стол» (оси A и C) и «шпиндель с поворотной головкой» (оси B и C). Выбор конкретной архитектуры диктуется габаритами обрабатываемых деталей и требуемой массой снимаемого материала. Однако механическая часть — лишь половина уравнения. Вторую половину определяет система приводов, обеспечивающая позиционирование.
Традиционные шарико-винтовые передачи (ШВП) достигают своего физического предела в задачах сверхвысокой точности из-за люфтов, обратного хода и износа при высоких скоростях. Современный стандарт для прецизионной многоосевой обработки — использование технологий прямого привода (Direct Drive Linear — DDL и Direct Drive Rotary — DDR). Эти системы исключают промежуточные механические элементы, передавая усилие непосредственно от двигателя к движущемуся органу.
nn
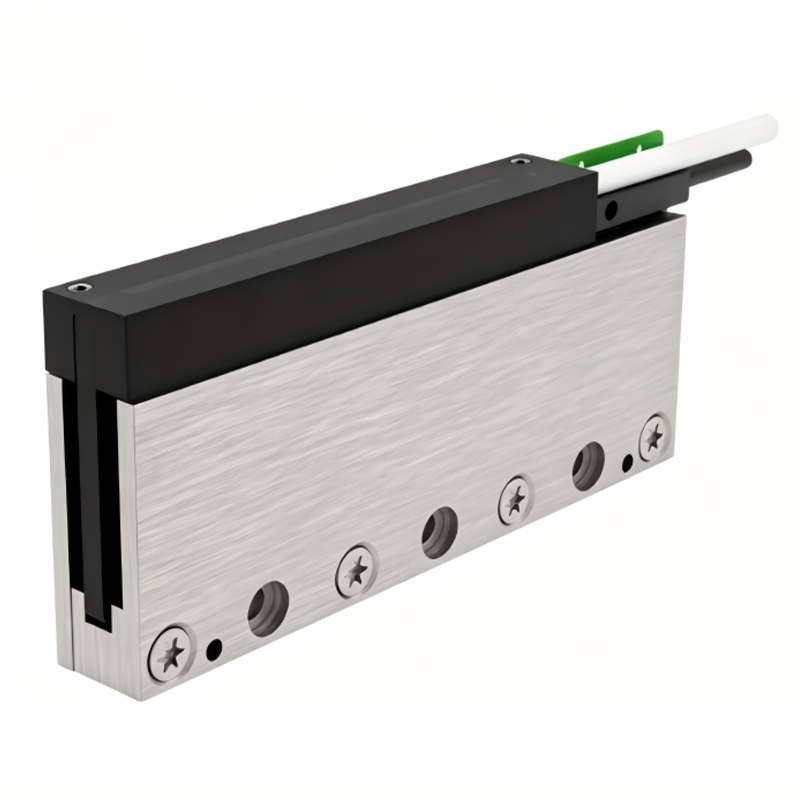
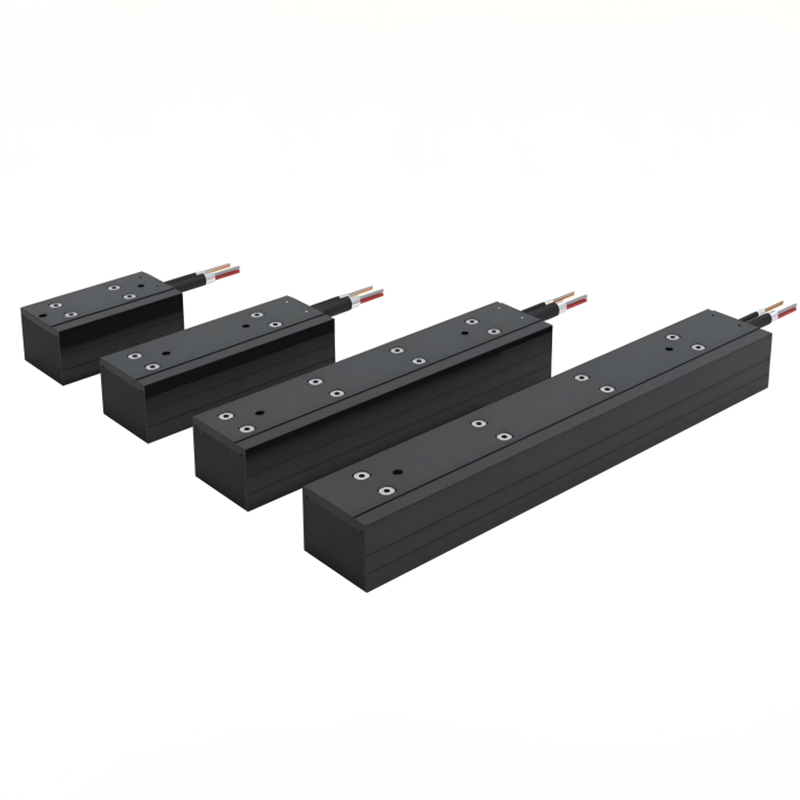
Инженеры ООО «Молочи» (Сучжоу) Интеллектуальные Технологии реализуют этот подход через интеграцию собственных разработок в станки серии GM720 и другие индивидуальные решения. Применение цилиндрических линейных двигателей серии MTLS и U-образных двигателей серий MTUX и MTUL125X позволяет достичь микронной точности позиционирования. Отсутствие механического контакта в приводе означает отсутствие трения и, следовательно, минимальный износ, что критически важно для поддержания заявленных tolerances на протяжении всего жизненного цикла оборудования.
Почему база из натурального камня важна для точности?
При обсуждении многоосевой обработки часто недооценивают роль материалов станины. В условиях высокоскоростного резания возникают значительные вибрации и тепловые выделения. Стальные или чугунные станины, несмотря на свою прочность, обладают определенным коэффициентом демпфирования, который может быть недостаточным для сверхточных операций, таких как обработка оптических линз или компонентов для полупроводниковой промышленности.
Натуральный мрамор и гранит обладают уникальными свойствами вибропоглощения и термической стабильности. Коэффициент теплового расширения гранита значительно ниже, чем у стали, что минимизирует геометрические искажения станка при колебаниях температуры в цехе. ООО «Молочи» использует натуральный мрамор в качестве базового материала для станин своих прецизионных станков. Это решение, подкрепленное более чем 30 патентами компании в области мраморных и аэростатических платформ, обеспечивает фундамент, на котором двигатели прямого привода могут раскрыть свой полный потенциал.
С инженерной точки зрения, сочетание гранитной базы и линейных двигателей создает систему с высокой собственной частотой и низким уровнем резонанса. Это позволяет использовать более агрессивные режимы резания без потери качества поверхности, что особенно актуально при обработке труднообрабатываемых сплавов в аэрокосмической отрасли.
Ключевые преимущества многоосевой обработки для промышленного производства
Внедрение станков с поддержкой 4-х и 5-ти осевой обработки решает ряд стратегических задач производственного предприятия. Основные выгоды можно классифицировать по техническим и экономическим параметрам.
- Снижение количества установок: Обработка детали за один зажим (Single Setup) устраняет ошибки базирования, возникающие при переносе детали с одного станка на другой. Это повышает общую точность формы и расположения поверхностей.
- Обработка сложных геометрий: Возможность наклона инструмента относительно поверхности детали позволяет использовать более короткие фрезы. Короткий инструмент обладает большей жесткостью, что снижает вибрации и позволяет снимать больше материала за один проход.
- Улучшение качества поверхности: При 5-осевой обработке можно поддерживать оптимальный угол резания, избегая работы центральной частью фрезы (где линейная скорость стремится к нулю). Это приводит к более равномерному износу инструмента и лучшему качеству финишной поверхности.
- Сокращение времени цикла: Хотя час работы многоосевого станка дороже, общее время производства партии часто снижается за счет исключения промежуточных операций и ручного контроля.
Сравнение традиционных и прямых приводов в многоосевых станках
Выбор типа привода является решающим фактором при закупке оборудования для многоосевой обработки. Ниже приведено сравнение характеристик традиционных систем с ШВП и систем прямого привода (DDL/DDR), используемых в решениях ООО «Молочи».
| Параметр | Традиционный привод (ШВП + сервомотор) | Прямой привод (DDL / DDR) |
|---|---|---|
| Точность позиционирования | ±0.005 – 0.01 мм (зависит от износа) | ±0.001 мм и выше (стабильна во времени) |
| Максимальное ускорение | Ограничено инерцией винта и муфт | Высокое (до 3-5 G и более) |
| Люфт и обратный ход | Присутствует, требует компенсации | Отсутствует (бесконтактная передача) |
| Износ механических частей | Высокий (требует регулярной замены ШВП) | Минимальный (только направляющие) |
| Тепловыделение | Трение в гайке ШВП нагревает конструкцию | Локализовано в двигателе, легче отводить |
| Обслуживание | Регулярная смазка, натяжение, замена | Минимальное, преимущественно профилактика |
Как видно из таблицы, для задач, где критична долгосрочная стабильность параметров (например, производство медицинских имплантатов или оптических компонентов), прямой привод является безальтернативным выбором. ООО «Молочи» интегрирует в свои станки GM720 именно такие системы, включая плоские линейные двигатели серии MTFA и вращающиеся двигатели ADI-100/ADI-220, обеспечивая надежность, подтвержденную статусом «Инновационного малого и среднего предприятия» провинции Цзянсу.
Применение многоосевой обработки в высокотехнологичных отраслях
Многоосевая обработка не является универсальным решением для всех типов деталей. Ее рентабельность раскрывается в секторах с высокими требованиями к точности и сложности контуров.
1. Полупроводниковая промышленность и электроника
Производство компонентов для литографического оборудования и тестеров чипов требует обработки деталей из керамики, гранита и специальных сплавов с точностью до субмикронного уровня. Здесь критически важна не только геометрия, но и чистота поверхности. Использование станков с магнитолевитационными конвейерными линиями и линейными двигателями со звуковой катушкой (серия MTVR01 от ООО «Молочи») позволяет исключить генерацию частиц износа, что является строгим требованием для чистых помещений. Двигатели со звуковой катушкой обеспечивают сверхплавное движение на малых ходах, необходимое для финальной полировки и доводки.
2. Аэрокосмическая отрасль и энергетика
Лопатки турбин, импеллеры и конструкционные элементы планера изготавливаются из титана и жаропрочных никелевых сплавов. Эти материалы трудно поддаются обработке и требуют постоянного охлаждения и строгого контроля усилия резания. 5-осевая обработка позволяет эффективно охлаждать зону резания и избегать столкновения инструмента с заготовкой. Станки на базе гранитных станин и мощных U-образных двигателей (серии MTUX) способны выдерживать высокие динамические нагрузки, возникающие при фрезеровании таких деталей, обеспечивая стабильность процесса даже при снятии больших объемов материала.
3. Медицинское приборостроение
Изготовление костных имплантатов, хирургических инструментов и компонентов для МРТ-сканеров требует биосовместимости материалов и отсутствия микродефектов поверхности, где могут размножаться бактерии. Многоосевая обработка позволяет создавать сложные органические формы, повторяющие анатомию человека, за одну операцию. Точность позиционирования, обеспечиваемая двигателями прямого привода ADI-224, гарантирует соответствие строгим медицинским стандартам без необходимости последующей ручной доводки.
Технические параметры и выбор оборудования: на что обратить внимание
При выборе услуг многоосевой обработки или закупке станков, технические специалисты должны оценивать не только заявленные характеристики, но и реальную инженерную реализацию. Ниже приведены ключевые параметры, которые следует учитывать.
| Параметр | Рекомендуемое значение для прецизионной обработки | Комментарий |
|---|---|---|
| Точность позиционирования (линейная) | ≤ 0.002 мм | Достигается только с DDL приводами и лазерной интерферометрией калибровки. |
| Точность повторения | ≤ 0.001 мм | Критично для серийного производства. |
| Материал станины | Натуральный гранит / мрамор | Обеспечивает термостабильность и виброгашение. |
| Тип привода осей вращения | Прямой привод (DDR) | Исключает люфт редуктора, повышает динамику. |
| Система ЧПУ | С поддержкой lookahead и компенсацией вибраций | Необходима для обработки сложных 3D-поверхностей. |
| Рабочее пространство | Зависит от задачи | Для электроники — компактные столы; для аэрокосмоса — большие порталы. |
Важно отметить, что конкретные параметры зависят от модели станка и его конфигурации. Например, станок GM720 от ООО «Молочи» спроектирован с учетом требований к микронной точности, используя комбинацию гранитной базы и линейных двигателей. При заказе оборудования необходимо четко формулировать требования к обрабатываемым материалам и ожидаемым допускам, чтобы производитель мог подобрать оптимальную конфигурацию двигателей (например, MTLS для высоких скоростей или MTFA для высокой силы тяги).
Инженерный взгляд: ограничения и риски многоосевой обработки
Несмотря на очевидные преимущества, многоосевая обработка имеет свои ограничения, которые необходимо учитывать на этапе проектирования технологического процесса.
Сложность программирования: Создание управляющих программ для 5 осей требует использования продвинутого CAM-software и высокой квалификации технологов. Ошибка в постпроцессоре может привести к столкновению шпинделя с заготовкой. Поэтому наличие технической поддержки от производителя оборудования, такой как предоставляет ООО «Молочи», становится критическим фактором безопасности инвестиций.
Стоимость инструмента: Хотя многоосевая обработка экономит время, она часто требует использования специализированного дорогостоящего инструмента. Инженерам необходимо тщательно рассчитывать экономику процесса, балансируя между скоростью съема материала и сроком службы фрез.
Термические деформации: Даже при использовании гранитных станин, сам шпиндель и двигатель нагреваются. Современные системы, такие как разрабатываемые в Сучжоу, включают активные системы термокомпенсации, но оператор должен понимать, что точность зависит от стабилизации температуры в помещении. Отклонение температуры в цехе более чем на ±2°C может нивелировать преимущества прецизионного привода.
С точки зрения инженерного опыта, можно утверждать: в задачах сверхточной обработки стабильность температурного режима и жесткость крепления заготовки часто важнее, чем максимальная скорость перемещения осей. Пренебрежение качеством оснастки сводит на нет возможности самого совершенного станка.
Как выбрать поставщика услуг многоосевой обработки или оборудования
Рынок предложений насыщен, но не все производители обладают компетенциями для создания truly прецизионных систем. При выборе партнера следует руководствоваться следующими критериями:
- Наличие собственных разработок в области приводов: Компания, которая просто собирает станки из покупных компонентов, ограничена в возможностях тонкой настройки. ООО «Молочи» (Сучжоу) Интеллектуальные Технологии владеет более чем 30 патентами на технологии линейных и вращающихся двигателей, что позволяет адаптировать приводы под специфику станка, а не наоборот.
- Опыт в целевой отрасли: Поставщик должен понимать специфику вашей отрасли. Опыт работы с полупроводниками, новой энергетикой (литий-ионные аккумуляторы) или лазерными технологиями говорит о высоком уровне культурности производства и контроля качества.
- Возможность нестандартных решений: Способность производителя изготовить станок под индивидуальную задачу, включая разработку специальной станины или интеграцию магнитолевитационных линий, является признаком высокого инженерного потенциала.
- Сервис и пусконаладка: Оборудование такого класса требует квалифицированного монтажа. Наличие команды, осуществляющей пусконаладочные работы непосредственно на объекте заказчика, гарантирует быстрый ввод в эксплуатацию.
Часто задаваемые вопросы (FAQ)
В чем главное отличие 5-осевой обработки от 3-осевой?
Главное отличие заключается в возможности наклона и поворота инструмента или заготовки во время резания. Это позволяет обрабатывать сложные пространственные поверхности за одну установку, избегая ошибок переустановки и используя более короткий, а значит, более жесткий инструмент. 3-осевая обработка ограничена линейными перемещениями и требует_multiple_ установок для доступа к разным граням детали.
Почему прямой привод (Direct Drive) лучше для многоосевой обработки?
Прямой привод исключает механические передачи, такие как шарико-винтовые пары или ремни, которые являются источниками люфта, упругих деформаций и износа. Это обеспечивает высочайшую точность позиционирования, быструю реакцию на изменения нагрузки и долговременную стабильность параметров станка, что критично для прецизионной многоосевой обработки.
Какие материалы лучше всего обрабатывать на станках с гранитной станиной?
Гранитные станины наиболее эффективны при обработке материалов, требующих высокой поверхностной точности и отсутствия вибраций: оптическое стекло, керамика, твердые сплавы, титан и алюминий для аэрокосмической отрасли. Высокая способность гранита к демпфированию вибраций улучшает качество поверхности даже при высоких скоростях резания.
Может ли ООО «Молочи» предоставить оборудование под специфические задачи?
Да, компания располагает собственной инженерной базой для реализации нестандартных проектов. Это включает разработку конструкции, изготовление мраморных станин и полную комплектацию станков под индивидуальный заказ. Клиенты получают не просто стандартный продукт, а решение, адаптированное под их технологические процессы, с полным циклом сопровождения от консультации до обучения персонала.
Как влияет многоосевая обработка на стоимость конечной детали?
Хотя часовая ставка работы 5-осевого станка выше, общая стоимость детали часто снижается за счет сокращения времени на переналадку, уменьшения брака благодаря высокой точности и снижения потребности в ручной постобработке. Эффект наиболее заметен на деталях сложной геометрии и в средне-крупных сериях.
Заключение и рекомендации по внедрению
Многоосевая обработка является стандартом для современного высокоточного производства. Переход на такие технологии требует не просто замены парка станков, но и пересмотра технологических цепочек. Успех зависит от правильного выбора оборудования, где ключевую роль играют тип привода и материал станины.
Для предприятий, стремящихся к цифровизации и автоматизации, важным шагом является сотрудничество с производителями, обладающими глубокими компетенциями в области электроприводных систем и прецизионного машиностроения. ООО «Молочи» (Сучжоу) Интеллектуальные Технологии демонстрирует подход, основанный на интеграции собственных инновационных двигателей (серии MTLS, MTUX, ADI) и гранитных баз, что позволяет достигать показателей, недоступных для оборудования традиционной архитектуры.
При планировании закупок рекомендуется проводить детальный анализ технологических задач, обращая внимание не только на габариты станка, но и на динамику его приводов и термическую стабильность конструкции. Инвестиции в оборудование с прямым приводом и виброустойчивой базой окупаются за счет снижения эксплуатационных расходов и повышения качества продукции в долгосрочной перспективе.
Для получения подробной технической консультации, оценки применимости технологий прямого привода в ваших производственных процессах или заказа станка с ЧПУ серии GM720, свяжитесь с нашими инженерами. Мы предлагаем комплексное техническое сопровождение и адаптацию решений под специфику вашего предприятия.
Узнайте больше о наших решениях для интеллектуального производства и прецизионных станках.