Нестандартный режущий инструмент: изготовление и цены от производителя
2026-10-02
- Нестандартный режущий инструмент: от проектирования до внедрения в высокоточное производство
- Что такое нестандартный режущий инструмент и когда он необходим
- Этапы проектирования и изготовления специального инструмента
- Факторы, влияющие на стоимость нестандартного инструмента
- Применение в высокотехнологичных отраслях: опыт интеграции
- Сравнение: Стандартный vs Нестандартный инструмент
- Как выбрать поставщика нестандартного режущего инструмента
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по внедрению
Нестандартный режущий инструмент: от проектирования до внедрения в высокоточное производство
В условиях современной металлообработки стандартные каталожные решения часто оказываются неэффективными при работе со сложными профилями, труднообрабатываемыми материалами или специфическими требованиями к точности поверхности. Нестандартный режущий инструмент становится критически важным элементом технологической цепочки, позволяя оптимизировать время цикла, снизить вибрации и обеспечить стабильное качество деталей. В отличие от серийной продукции, такой инструмент разрабатывается под конкретную задачу, учитывая геометрию заготовки, характеристики станка и режимы резания.
Для предприятий, стремящихся к автоматизации и повышению производительности, выбор поставщика нестандартного инструмента требует глубокого понимания не только металлургии, но и динамики станочных систем. Компания ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, специализирующаяся на прецизионном машиностроении и интеллектуальных производственных решениях, интегрирует принципы высокоточной механической обработки в свои комплексные системы. Хотя основной фокус компании направлен на разработку линейных двигателей прямого привода и магнитолевитационных транспортных линий, компетенции в области прецизионного проектирования и контроля качества позволяют создавать инструментальные решения, соответствующие микронным допускам, необходимым для полупроводниковой отрасли и производства литий-ионных аккумуляторов.
Что такое нестандартный режущий инструмент и когда он необходим
Нестандартный (специальный) режущий инструмент — это оснастка, геометрические параметры, материалы или покрытия которой отличаются от общепринятых стандартов (DIN, ISO, ГОСТ). Его применение оправдано в случаях, когда использование универсального инструмента приводит к снижению эффективности или невозможности выполнения операции.
Ключевые сценарии, требующие разработки специального инструмента:
- Сложная геометрия детали: Наличие внутренних канавок, undercut-ов (поднутрений), специфических радиусов или фасонных профилей, которые невозможно обработать стандартными фрезами или сверлами.
- Труднообрабатываемые материалы: Обработка жаропрочных суперсплавов (Inconel, Hastelloy), титановых сплавов, закаленных сталей (>50 HRC) или композитных материалов, где требуется особая форма стружколома и износостойкое покрытие.
- Высокие требования к точности и качеству поверхности: Когда необходимо достичь шероховатости Ra < 0.4 мкм за один проход или обеспечить жесткие допуски на форму и расположение поверхностей.
- Оптимизация процесса: Объединение нескольких операций в одну (комбинированный инструмент) для сокращения времени переналадки и повышения производительности на автоматизированных линиях.
Инженерный подход к созданию такого инструмента начинается с анализа технологического процесса. Специалисты должны учитывать не только саму операцию резания, но и жесткость шпинделя, систему охлаждения и способ закрепления заготовки. Например, при обработке тонкостенных деталей из алюминиевых сплавов критическим фактором становится минимизация радиального усилия резания, что достигается изменением угла наклона винтовой канавки и количества зубьев.
Этапы проектирования и изготовления специального инструмента
Процесс создания нестандартного режущего инструмента существенно отличается от заказа стандартной позиции. Он требует тесного взаимодействия между технологами заказчика и инженерами производителя. В компании ООО «Молочи» (Сучжоу) Интеллектуальные Технологии подобный подход реализован при разработке прецизионных компонентов для станков с ЧПУ GM720 и магнитолевитационных конвейерных систем, где каждый элемент проходит строгий контроль на всех этапах — от выбора материалов до финальной калибровки.
1. Технический анализ и 3D-моделирование
На начальном этапе анализируется чертеж детали и существующий технологический процесс. Инженеры создают 3D-модель инструмента, оптимизируя геометрию режущей части для конкретного материала. Важным аспектом является расчет прочности инструмента и прогноз его стойкости. Используются методы конечно-элементного анализа (FEA) для оценки напряжений в теле инструмента при максимальных нагрузках.
2. Выбор материала подложки и покрытия
Основой большинства высокопроизводительных инструментов является твердый сплав (карбид вольфрама). Для черновой обработки выбираются сплавы с повышенной вязкостью, для чистовой — с высокой твердостью. Ключевым этапом является нанесение износостойких покрытий (PVD/CVD):
- AlTiN (Алюминий-титан-нитрид): Идеально для высокоскоростной обработки стали и чугуна благодаря высокой термостойкости.
- TiAlN (Титан-алюминий-нитрид): Универсальное покрытие для широкого спектра материалов.
- DLC (Алмазоподобное углеродное покрытие): Применяется для обработки алюминия, меди и графита, предотвращая налипания материала на режущую кромку.
3. Прецизионное изготовление и контроль качества
Изготовление осуществляется на многоосевых шлифовальных станках с ЧПУ. Точность изготовления геометрии контролируется с помощью оптических измерительных систем. В производстве компонентов для своих систем, таких как линейные двигатели серий MTLS и MTFA, ООО «Молочи» использует натуральный мрамор и гранит для базовых элементов, что обеспечивает исключительную стабильность размеров. Аналогичные принципы метрологического контроля применяются и при изготовлении прецизионного инструмента: каждая партия проходит проверку на биение, геометрию режущих кромок и соответствие чертежу.
Факторы, влияющие на стоимость нестандартного инструмента
Цена на нестандартный режущий инструмент формируется не только из стоимости материалов, но и из затрат на инженерное сопровождение и подготовку производства. Понимание этих факторов помогает закупщикам и главным технологам оптимизировать бюджет без потери качества.
| Фактор стоимости | Описание влияния на цену | Рекомендации по оптимизации |
|---|---|---|
| Сложность геометрии | Наличие переменного шага, сложных фасонных профилей или внутренних каналов охлаждения увеличивает время шлифовки и настройки станка. | Упрощение профиля там, где это позволяет чертеж детали. Использование стандартных углов наклона спиралей. |
| Материал подложки | Специальные мелкозернистые твердые сплавы или цельнокерамические заготовки стоят значительно дороже стандартных. | Выбор материала строго по рекомендации производителя исходя из обрабатываемого материала, без избыточного запаса прочности. |
| Покрытие | Многослойные нанокомпозитные покрытия требуют дорогостоящего вакуумного оборудования и длительного цикла нанесения. | Использование однослойных покрытий для простых операций или незакаленных материалов. |
| Размер партии | Изготовление единичного экземпляра включает полную стоимость подготовки производства (CAM-программы, настройка). | Планирование заказа партии из 5-10 штук для снижения удельной стоимости единицы инструмента. |
| Срочность | Экспресс-изготовление требует приоритетного доступа к оборудованию и сверхурочной работы инженеров. | Заблаговременное планирование потребностей в инструменте и создание страхового запаса. |
Важно отметить, что высокая начальная стоимость специального инструмента часто окупается за счет снижения себестоимости обработки одной детали. Увеличение скорости подачи, сокращение числа проходов и уменьшение брака компенсируют затраты на изготовление в течение первых недель эксплуатации.
Применение в высокотехнологичных отраслях: опыт интеграции
Специфика применения нестандартного инструмента варьируется в зависимости от отрасли. В секторах, где работает ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, такие как полупроводниковая промышленность и производство новой энергетики, требования к инструменту экстремально высоки.
Производство литий-ионных аккумуляторов
При изготовлении корпусов аккумуляторов и компонентов электродов часто используются тонколистовые алюминиевые и медные сплавы. Основная проблема здесь — образование заусенцев и деформация тонких стенок. Специальные фрезы с полированной поверхностью канавок и острым режущим краем позволяют чисто резать материал без образования грата, что критично для последующей сборки и безопасности батареи. Инструмент должен обеспечивать высокую стойкость к абразивному износу, так как объемы производства в этой отрасли массовые.
Полупроводниковая промышленность и электроника 3C
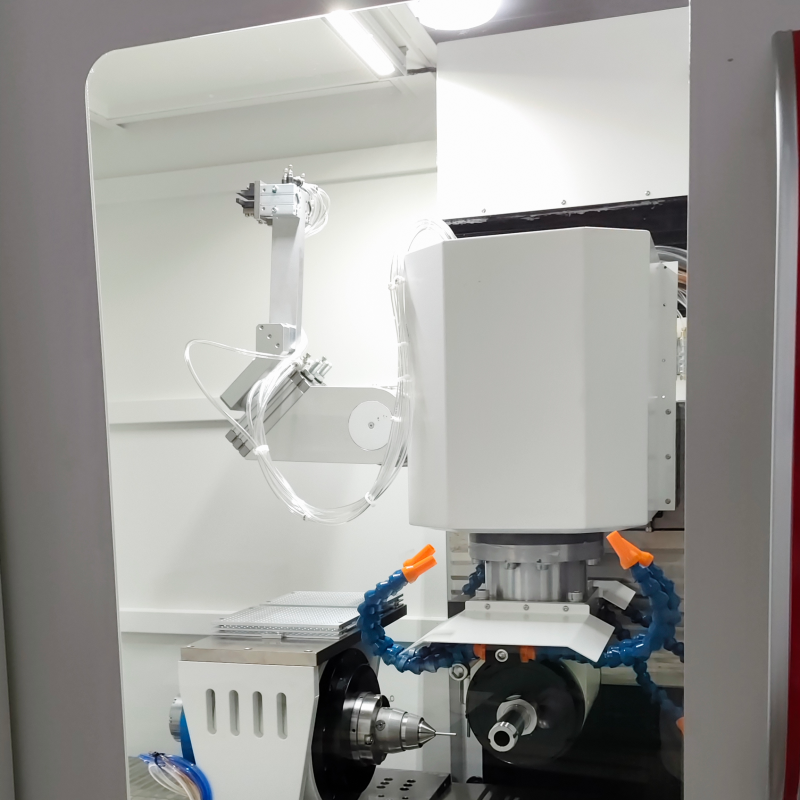
Обработка керамических подложек, кремниевых пластин и корпусов мобильных устройств требует инструмента с микронной точностью. Любая вибрация или отклонение размера может привести к браку дорогостоящей партии. Здесь применяются монолитные твердосплавные микрофрезы диаметром менее 1 мм. Стабильность такого инструмента напрямую зависит от жесткости станочной системы. Использование станков с прямым приводом, таких как разрабатываемые компанией решения на базе двигателей ADI-100 и ADI-220, минимизирует люфты и вибрации, позволяя раскрыть потенциал прецизионного инструмента на полную мощность.
Аэрокосмическая отрасль и энергетика
Обработка лопаток турбин из жаропрочных никелевых сплавов требует специальных профильных фрез. Инструмент должен выдерживать высокие температуры в зоне резания и сохранять твердость. Применение охлаждающих каналов внутри инструмента (подача СОЖ непосредственно в зону резания) является обязательным условием для обеспечения стойкости и качественного съема материала.
Сравнение: Стандартный vs Нестандартный инструмент
При принятии решения о переходе на специальный инструмент необходимо четко понимать экономические и технические последствия. Ниже приведено сравнение для типичных задач металлообработки.
| Критерий | Стандартный инструмент | Нестандартный инструмент |
|---|---|---|
| Срок поставки | 1-3 дня (со склада дистрибьютора) | 2-6 недель (проектирование и изготовление) |
| Стоимость единицы | Низкая (эффект масштаба) | Высокая (индивидуальное производство) |
| Производительность | Средняя (компромиссное решение) | Максимальная (оптимизирована под задачу) |
| Стойкость | Стандартная | Повышенная (за счет оптимальной геометрии и покрытий) |
| Гибкость применения | Высокая (универсальность) | Низкая (только для конкретной операции) |
| Влияние на цикл | Может требовать нескольких проходов | Часто позволяет выполнить операцию за один проход |
Инженерное заключение: Переход на нестандартный инструмент экономически оправдан при серийном производстве, где даже 10-15% сокращение времени обработки дает значительный годовой эффект. Для единичного прототипирования стандартный инструмент остается более рациональным выбором, если он физически способен выполнить операцию.
Как выбрать поставщика нестандартного режущего инструмента
Рынок предлагает множество производителей, но не все обладают необходимыми компетенциями для сложных проектов. При выборе партнера следует обращать внимание на следующие аспекты:
- Инженерная экспертиза: Способен ли поставщик предложить улучшения геометрии инструмента? Хороший производитель не просто выполняет чертеж, а консультирует по оптимизации режимов резания.
- Контроль качества: Наличие современной измерительной лаборатории. Инструмент должен проверяться на проекторах или координатно-измерительных машинах (КИМ) перед отправкой.
- Технологическая база: Парк станков должен включать пятиосевые шлифовальные центры и оборудование для нанесения покрытий. Аутсорсинг отдельных этапов может увеличить сроки и снизить контроль качества.
- Опыт в отрасли: Поставщик, работающий с аналогичными материалами и задачами, сможет быстрее предложить эффективное решение. Опыт ООО «Молочи» в обслуживании высокотехнологичных секторов, от медицинской техники до атомной промышленности, демонстрирует важность глубокого понимания специфики материалов и требований к точности.
- Сервис и поддержка: Возможность оперативной корректировки инструмента при изменении технологического процесса у заказчика.
Часто задаваемые вопросы (FAQ)
Какой минимальный объем заказа для изготовления нестандартного инструмента?
Большинство производителей готовы изготовить единичный образец для тестирования, однако стоимость подготовки производства будет включена в цену этого экземпляра. Экономически целесообразно заказывать партию от 3 до 5 штук, чтобы распределить затраты на настройку оборудования и CAM-программирование.
Можно ли перетачивать нестандартный режущий инструмент?
Да, большинство инструментов из твердого сплава подлежат переточке. Однако важно учитывать, что после переточки диаметр инструмента может незначительно уменьшиться, а геометрия фасок может измениться. Для прецизионных операций рекомендуется закладывать эти допуски в чертеж или использовать инструмент только для чернового получистового этапа, а чистовой выполнять новым инструментом.
Как долго длится процесс разработки специального инструмента?
Стандартный цикл составляет от 2 до 4 недель. Он включает этап согласования технической документации (3-5 дней), изготовление заготовок, шлифовку геометрии, нанесение покрытия и финальный контроль. Срочные заказы могут быть выполнены за 7-10 дней с применением экспресс-логистики.
В чем разница между инструментом “по чертежу заказчика” и “по рекомендации производителя”?
Изготовление “по чертежу” означает точное воспроизведение предоставленной геометрии без изменений. Изготовление “по рекомендации” подразумевает, что инженерная команда производителя анализирует задачу и предлагает оптимизированную геометрию, которая может повысить стойкость или производительность. Второй вариант предпочтительнее, если у заказчика нет жестких ограничений по габаритам инструмента.
Какие данные нужно предоставить для запроса цены?
Для точного расчета необходимы: чертеж детали (или 3D-модель), материал заготовки и его твердость, описание операции (черновая/чистовая), тип станка и патрона, требуемая точность и шероховатость, а также желаемая производительность (минут на деталь).
Заключение и рекомендации по внедрению
Внедрение нестандартного режущего инструмента — это инвестиция в эффективность производства. Оно требует тщательного планирования, но приносит ощутимые результаты в виде снижения себестоимости и повышения качества продукции. Для достижения наилучших результатов рекомендуется начинать с пилотного проекта на одной из критических операций, собирать данные о стойкости и производительности, и затем масштабировать опыт на другие участки.
Компании, такие как ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, демонстрируют, что интеграция прецизионных компонентов и интеллектуальных систем управления позволяет создавать производственные среды, где каждый элемент, включая режущий инструмент, работает на предел своих возможностей. Владение более чем 30 патентами в области прецизионного машиностроения и наличие собственной инженерной базы позволяют реализовывать сложные нестандартные проекты, обеспечивая микронную точность позиционирования и стабильность процессов.
Практический совет для закупщиков: Не рассматривайте цену инструмента изолированно. Оценивайте общую стоимость владения (TCO), включая скорость съема материала, количество деталей до переточки и влияние на общее время цикла. Сотрудничество с производителем, который понимает физику процесса резания и особенности вашего оборудования, является ключом к успеху.
Для получения консультации по разработке специального инструмента или интеграции прецизионных решений в ваши производственные линии, ознакомьтесь с нашими техническими решениями и продуктами.