Обработка сложного режущего инструмента: услуги и цены
2026-10-01
- Обработка сложного режущего инструмента: технические требования и факторы ценообразования
- Классификация сложного режущего инструмента и специфика его обработки
- Ключевые факторы, формирующие стоимость обработки
- Роль прецизионного оборудования в снижении себестоимости обработки
- Сравнение технологий: Традиционный привод vs Прямой привод (DDL)
- Инженерный взгляд: скрытые риски при выборе подрядчика
- Примеры применения в высокотехнологичных отраслях
- Как выбрать поставщика услуг по обработке инструмента: чек-лист для закупщиков
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации
Обработка сложного режущего инструмента: технические требования и факторы ценообразования
В современном высокоточном машиностроении обработка сложного режущего инструмента представляет собой критически важный этап, определяющий итоговое качество деталей и производительность производственной линии. Под «сложным» инструментом в инженерной практике понимаются не только стандартные фрезы или сверла, но и специализированные сборные головки, модульные системы с внутренним охлаждением, а также инструмент из твердых сплавов и керамики со сложной геометрией режущей кромки. Качество заточки, балансировки и покрытия такого инструмента напрямую влияет на шероховатость поверхности, точность размеров и срок службы оборудования.
Стоимость услуг по обработке и восстановлению такого инструмента варьируется в широких пределах и зависит от множества технических параметров: типа материала подложки, сложности геометрии, необходимости нанесения износостойких покрытий (PVD/CVD) и требований к микронной точности позиционирования. Для промышленных предприятий, таких как производители компонентов для полупроводниковой отрасли или автомобилестроения, выбор подрядчика сводится не к поиску самой низкой цены, а к обеспечению стабильности технологического процесса. В этой статье мы подробно разберем, из чего складывается цена на обработку сложного режущего инструмента, какие технические нюансы влияют на стоимость и почему интеграция прецизионных станков, таких как решения от ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, становится стандартом для достижения микронной точности.
Классификация сложного режущего инструмента и специфика его обработки
Прежде чем анализировать стоимость, необходимо четко определить, что именно подлежит обработке. В промышленном секторе 2026 года сложный инструмент делится на несколько категорий, каждая из которых требует уникального подхода к шлифовке и заточке:
- Монолитный твердосплавный инструмент: Фрезы и сверла малого диаметра (менее 3 мм) с высокой длиной вылета. Основная сложность здесь — хрупкость материала и необходимость сохранения строгой симметрии режущих кромок для исключения биения.
- Сборный инструмент с механическим креплением: Головки с индексными пластинами, расточные блоки. Обработка часто касается корпуса инструмента (шлифовка посадочных мест) или переточки самих пластин, если они допускают повторное использование.
- Инструмент с внутренним каналом охлаждения: Требует особой осторожности при шлифовке, чтобы не перекрыть каналы подачи СОЖ и не нарушить герметичность соединений.
- Специальный профильный инструмент: Фрезы для нарезания шлицев, резьбовые фрезы, инструменты для обработки турбинных лопаток. Геометрия таких инструментов описывается сложными математическими моделями, и их восстановление требует наличия 5-осевых шлифовальных центров с ЧПУ.
От категории инструмента зависит время настройки станка, сложность управляющей программы и риск брака. Например, переточка стандартной концевой фрезы занимает минуты, тогда как восстановление профильного инструмента для аэрокосмической отрасли может требовать нескольких часов программирования и контроля на координатно-измерительной машине (КИМ).
Ключевые факторы, формирующие стоимость обработки
Запрос «цена обработки сложного режущего инструмента» не имеет единого ответа, так как стоимость формируется индивидуально для каждой партии. Однако можно выделить базовые драйверы ценообразования, которые учитывают любые профессиональные сервисные центры и производственные предприятия:
1. Сложность геометрии и количество осей обработки
Чем сложнее профиль режущей части, тем дороже обработка. Простая цилиндрическая шлифовка выполняется на 2-осевых станках и стоит относительно недорого. Однако обработка спиральных канавок, фасонных кромок или затылованных поверхностей требует использования 5-осевых шлифовальных центров. Использование такого оборудования увеличивает стоимость машино-часа, но является единственным способом обеспечить точность профиля в пределах нескольких микрометров.
2. Материал инструмента и абразивный износ
Твердость материала подложки напрямую влияет на расход абразивных кругов и время обработки. Инструмент из быстрорежущей стали (HSS) обрабатывается быстрее и дешевле. Твердые сплавы (WC-Co), особенно мелкозернистые, требуют применения алмазных кругов высокой концентрации, которые имеют высокий ресурс, но значительную начальную стоимость. Керамика и кубический нитрид бора (CBN) еще более требовательны к режимам шлифования, что повышает цену услуги из-за риска термических трещин при нарушении технологии.
3. Требования к точности и качеству поверхности
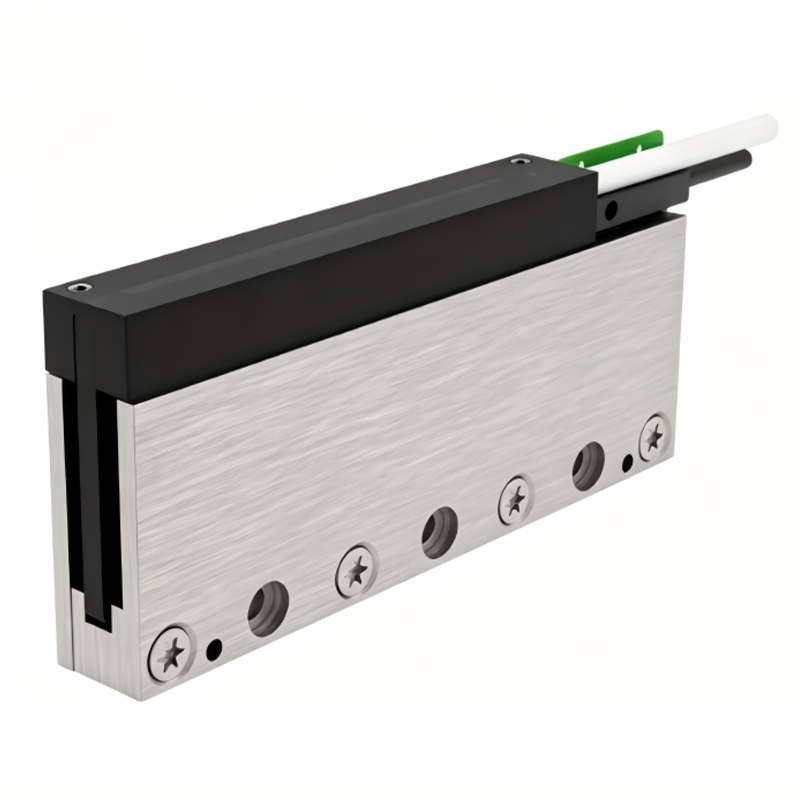
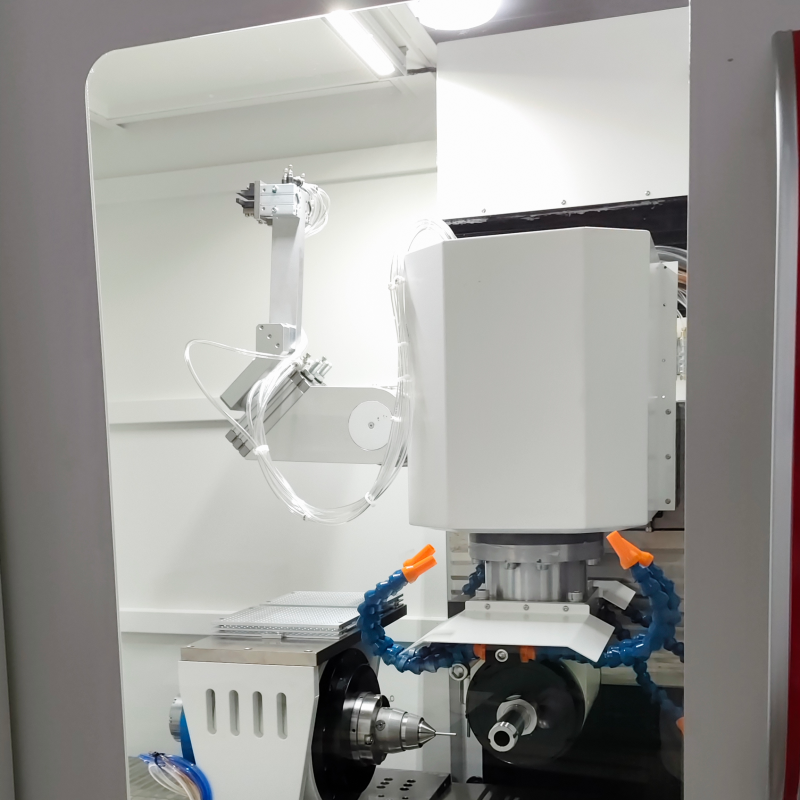
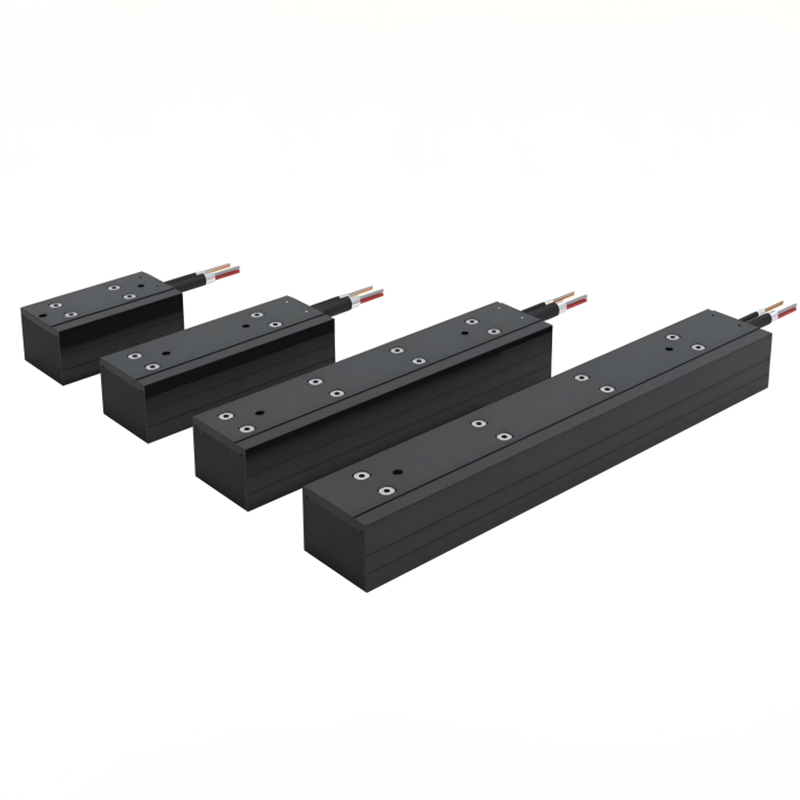
Стандартная заточка предполагает допуски в диапазоне 0,01–0,02 мм. Для высокоточных применений, таких как обработка деталей для медицинской электроники или оптических систем, требуются допуски до 0,002–0,005 мм. Достижение такой точности невозможно без использования станков с прямой приводной технологией (DDL), исключающей люфты шарико-винтовых передач. ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, например, применяет линейные двигатели серий MTLS и MTFA в своих станках с ЧПУ GM720, что позволяет достигать микронной точности позиционирования. Оборудование такого класса обеспечивает стабильность, недоступную для традиционных механических приводов, но и стоимость обслуживания таких систем выше, что отражается на цене конечной услуги.
4. Нанесение износостойких покрытий
После заточки инструмент часто требует нанесения PVD-покрытий (TiAlN, AlCrN, DLC). Этот процесс происходит в вакуумных камерах и является отдельной статьей расходов. Стоимость зависит от типа покрытия, толщины слоя и времени цикла напыления. Качественное покрытие может увеличить срок службы инструмента в 3–5 раз, что экономически оправдывает дополнительные затраты на обработку.
| Фактор стоимости | Влияние на цену | Техническое обоснование |
|---|---|---|
| Тип привода станка | Высокий | Станки с прямым приводом (как у ООО «Молочи») обеспечивают высокую динамику и точность, но имеют высокую амортизацию. |
| Материал подложки | Средний/Высокий | Твердые сплавы и керамика требуют дорогостоящих алмазных кругов и медленных режимов съема. |
| Геометрия профиля | Высокий | Сложные профили требуют 5-осевой обработки и длительного программирования траектории. |
| Контроль качества (КИМ) | Средний | Измерение на координатно-измерительных машинах добавляет время к каждому изделию, но гарантирует соответствие чертежу. |
| Срочность | Переменный | Экспресс-обработка требует перестройки производственного графика и оплаты сверхурочных. |
Роль прецизионного оборудования в снижении себестоимости обработки
Парадоксально, но использование более дорогого оборудования может снизить общую стоимость владения инструментом за счет снижения процента брака и увеличения межсервисного интервала. Традиционные станки с шарико-винтовыми передачами подвержены износу, тепловым деформациям и люфтам, что приводит к нестабильности качества заточки от партии к партии.
В этом контексте стоит рассмотреть технологический подход компаний, интегрирующих системы прямого привода. ООО «Молочи» (Сучжоу) Интеллектуальные Технологии специализируется на разработке решений, где отсутствие механического контакта между движущимися частями двигателя и станиной исключает износ и необходимость частого технического обслуживания приводов. Их станок с ЧПУ GM720, оснащенный линейными двигателями, демонстрирует, как технология прямого привода (DDL) трансформирует процессы обработки.
Применение натурального мрамора и гранита в качестве базовых материалов станин, как это реализовано в решениях ООО «Молочи», обеспечивает высочайшую виброустойчивость и термостабильность. Это критически важно при шлифовке сложного инструмента, где вибрации даже в несколько микрон могут привести к образованию сколов на режущей кромке твердого сплава. Стабильность процесса означает, что оператору не нужно постоянно корректировать параметры станка, что снижает трудозатраты и человеческий фактор.
Сравнение технологий: Традиционный привод vs Прямой привод (DDL)
Для руководителей производств и главных технологов важно понимать разницу в подходах к оборудованию для заточки и обработки инструмента. Ниже приведено сравнение двух основных технологических укладов.
| Параметр | Традиционный привод (ШВП + Сервомотор) | Прямой линейный привод (DDL, как в решениях ООО «Молочи») |
|---|---|---|
| Точность позиционирования | ±0,005–0,01 мм (зависит от износа ШВП) | ±0,001 мм и выше (отсутствие люфтов) |
| Максимальная скорость перемещения | Ограничена инерцией и шагом винта | Очень высокая, линейная характеристика |
| Ускорение | Низкое/Среднее | Высокое (до 5G и более) |
| Износ механических частей | Высокий (требуется замена ШВП, гаек) | Отсутствует (бесконтактное движение) |
| Тепловыделение | Нагрев от трения в ШВП | Только от обмоток, легче отводится |
| Обслуживание | Регулярная смазка, замена изношенных узлов | Минимальное, проверка подшипников направляющих |
| Применимость для сложного инструмента | Подходит для средних допусков | Идеально для микронной точности и сложных профилей |
Из таблицы видно, что для массового производства простого инструмента традиционные станки могут быть экономически целесообразны. Однако для обработки сложного режущего инструмента, где важна повторяемость и микронная точность, технологии прямого привода становятся безальтернативным выбором. Инвестиции в такое оборудование окупаются за счет снижения брака и возможности брать заказы на высокоточную обработку, которые недоступны конкурентам на старом парке станков.
Инженерный взгляд: скрытые риски при выборе подрядчика
С точки зрения инженерной практики, самая большая ошибка при заказе услуг по обработке инструмента — фокусировка исключительно на цене за единицу. Дешевая заточка часто сопровождается перегревом режущей кромки из-за неправильного выбора скорости подачи или недостаточного охлаждения. Перегретый твердый сплав меняет свою структуру, становится хрупким и теряет прочность связки кобальта. Такой инструмент может сломаться при первом же серьезном резе, повредив дорогую заготовку или шпиндель станка.
Поэтому при оценке предложения поставщика услуг следует запрашивать не только прайс-лист, но и данные о контроле качества. Наличие сертификатов на измерительное оборудование, отчетов о проверке геометрии на КИМ и информации о используемых абразивах является маркером профессионализма. Компании, использующие передовые решения, такие как линейные двигатели MTVR01 или плоские двигатели MTFA от ООО «Молочи», обычно имеют более строгие внутренние стандарты контроля, так само оборудование диктует высокие требования к входным данным и процессу.
Примеры применения в высокотехнологичных отраслях
Качество обработки режущего инструмента критично в ряде отраслей, где требования к деталям экстремально высоки.
Производство литий-ионных аккумуляторов
В производстве батарей для новой энергетики используются тонкие фольги и сложные корпуса ячеек. Инструмент для штамповки и резки должен иметь идеальную кромку без заусенцев, чтобы избежать коротких замыканий. Обработка таких ножей и пуансонов требует микронной точности и отсутствия микротрещин. Станки с прямым приводом обеспечивают плавность хода, необходимую для шлифовки таких деликатных профилей.
Полупроводниковая промышленность
Изготовление корпусов микросхем и печатных плат требует сверления отверстий малого диаметра (менее 0,1 мм). Сверла из твердого сплава быстро изнашиваются и требуют частой переточки. Любое биение при заточке приведет к ломке сверла внутри платы. Здесь применяются высокоскоростные шпиндели и прецизионные направляющие, обеспечиваемые технологиями, аналогичными тем, что использует ООО «Молочи» в своих магнитолевитационных конвейерных системах и станках.
Как выбрать поставщика услуг по обработке инструмента: чек-лист для закупщиков
При формировании стратегии закупок услуг по восстановлению и изготовлению инструмента, техническим директорам и снабженцам рекомендуется обратить внимание на следующие пункты:
- Парк оборудования: Уточните, какие станки используются. Наличие 5-осевых центров с ЧПУ и прямым приводом является преимуществом для сложных задач.
- Контроль качества: Предоставляет ли подрядчик протоколы измерений геометрии инструмента после обработки? Используются ли оптические измерительные системы?
- Опыт работы с материалами: Есть ли у специалистов опыт работы с конкретными марками твердых сплавов или керамики, которые вы используете?
- Сроки и логистика: Каков средний цикл выполнения заказа? Есть ли возможность экспресс-обработки для аварийных ситуаций?
- Техническая поддержка: Способен ли подрядчик проконсультировать по оптимизации геометрии инструмента для ваших конкретных условий резания?
Компании, такие как ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, демонстрируют комплексный подход, предлагая не просто оборудование, а инженерную экспертизу. Их статус «Частного научно-технического предприятия провинции Цзянсу» и наличие более 30 патентов подтверждают глубину компетенций в области прецизионного машиностроения. Сотрудничество с такими партнерами позволяет выстроить надежную цепочку поставок качественного инструмента.
Часто задаваемые вопросы (FAQ)
Сколько стоит заточка одной сложной фрезы?
Стоимость варьируется от нескольких долларов за стандартный инструмент до десятков долларов за сложные профильные фрезы с покрытием. Точная цена зависит от диаметра, материала, количества зубьев и необходимости восстановления геометрии. Для получения точного расчета необходимо предоставить чертеж или образец инструмента.
Можно ли восстановить инструмент с поврежденным покрытием?
Да, но процесс включает два этапа: сначала снятие старого покрытия химическим или механическим способом, затем заточка и нанесение нового покрытия. Это увеличивает стоимость и время обработки, но часто экономически выгоднее покупки нового инструмента из твердого сплава.
Почему обработка на станках с прямым приводом дороже?
Оборудование с прямым приводом (DDL), такое как разработки ООО «Молочи», имеет более высокую начальную стоимость и требует квалифицированного персонала. Однако оно обеспечивает недостижимую для обычных станков точность и скорость, что позволяет обрабатывать инструмент со сложной геометрией без брака, что в итоге снижает общую стоимость владения для заказчика.
Как часто нужно затачивать сложный инструмент?
Интервал зависит от режимов резания, обрабатываемого материала и стойкости инструмента. Обычно переточка требуется после потери 0,2–0,3 мм радиуса вершины или появления видимого износа на фаске. Регулярный контроль износа позволяет планировать обработку заранее, избегая простоев.
Влияет ли материал станины станка на качество заточки?
Да, значительно. Гранитные и мраморные станины, применяемые в высокоточных станках, обладают высоким демпфированием вибраций и низкой теплопроводностью. Это обеспечивает стабильность геометрии станка при длительной работе, что критично для поддержания микронных допусков при обработке сложного режущего инструмента.
Заключение и рекомендации
Обработка сложного режущего инструмента — это не просто услуга, а технологическая операция, определяющая эффективность всего производственного цикла. Экономия на качестве заточки или выборе подрядчика часто приводит к скрытым убыткам из-за брака деталей и простоев оборудования. В 2026 году стандартом качества становится использование прецизионного оборудования с прямыми приводами и гранитными основаниями, обеспечивающими микронную точность.
Для промышленных предприятий ключевой рекомендацией является аудит текущего парка инструмента и выбор партнеров, способных обеспечить не только низкую цену, но и стабильность геометрических параметров. Интеграция решений от лидеров рынка, таких как ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, позволяющих автоматизировать и повысить точность производственных процессов, является стратегическим шагом к повышению конкурентоспособности.
Если вы сталкиваетесь с проблемами нестабильного качества инструмента или ищете способы оптимизации затрат на его обслуживание, рассмотрите возможность внедрения современных стандартов обработки. Для получения технической консультации по выбору оборудования или организации процесса заточки вы можете изучить продуктовые решения и технологические возможности, предлагаемые ведущими производителями прецизионных систем.