Обработка сложных режущих кромок: технологии и цены 2026
2026-09-30
- Обработка сложных режущих кромок: технологические вызовы и экономика процесса в 2026 году
- Технологии формирования режущей кромки: от абразива до лазера
- Роль прецизионной кинематики в качестве обработки
- Экономическая модель: из чего складывается цена обработки в 2026 году
- Сравнение технологий: выбор оптимального решения
- Промышленные кейсы: где требуется высочайшая точность кромки
- Как выбрать поставщика оборудования или услуг: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации
Обработка сложных режущих кромок: технологические вызовы и экономика процесса в 2026 году
Обработка сложных режущих кромок остается одним из наиболее ресурсоемких этапов в производстве высокоточного инструмента, штампов и деталей для аэрокосмической отрасли. В 2026 году требования к геометрии режущей части инструментов достигли нового уровня: допуски на радиус закругления сократились до микрометров, а требования к шероховатости поверхности ужесточились из-за перехода на труднообрабатываемые суперсплавы и композитные материалы. Традиционные методы шлифования часто не обеспечивают необходимой точности без последующей ручной доводки, что увеличивает себестоимость и время цикла.
Современный подход к формированию режущих кромок требует интеграции прецизионной механики, адаптивных систем управления и жестких базовых конструкций. Ключевым фактором успеха становится не просто наличие абразивного инструмента, а способность станка поддерживать стабильность процесса при снятии микронных слоев материала. Инженеры все чаще обращаются к технологиям прямого привода и гранитным станинам, которые минимизируют вибрации и тепловые деформации. Компания ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, специализирующаяся на решениях для интеллектуального производства, демонстрирует, как применение линейных двигателей и магнитолевитационных систем позволяет достичь микронной точности позиционирования, критически важной для обработки сложных профилей.
Физика процесса и основные трудности шлифования сложных профилей
Под «сложными режущими кромками» в промышленном контексте понимают не только стандартные углы заточки, но и трехмерные геометрии: баллистические профили фрез, ленточные пилы с переменным шагом, медицинские имплантаты с острыми краями и лопатки турбин. Основные трудности возникают из-за неравномерного распределения нагрузок на абразивный круг и риска перегрева локальных зон детали.
При обработке таких поверхностей критическими становятся два фактора:
- Вибрации (Chatter): Даже микроскопические колебания шпинделя или стола приводят к появлению волнистости на кромке, что снижает срок службы инструмента на 40–60%.
- Тепловые деформации: Локальный нагрев выше 300°C может вызвать отпуск стали или изменение структуры твердого сплава, что приводит к микротрещинам на режущей грани.
Инженерный опыт показывает, что в условиях высокоскоростного шлифования жесткость конструкции станка важнее, чем максимальная мощность шпинделя. Если база станка подвержена термодрейфу, компенсировать погрешность программными методами практически невозможно. Именно поэтому передовые производители, такие как ООО «Молочи», используют натуральный мрамор и гранит для изготовления станин своих станков серии GM720 и других прецизионных систем. Эти материалы обладают высоким коэффициентом демпфирования и низкой теплопроводностью, что обеспечивает стабильность геометрии обработки в течение длительных смен.
Технологии формирования режущей кромки: от абразива до лазера
Выбор технологии зависит от требуемой точности, материала заготовки и серийности производства. В 2026 году на рынке доминируют три основных подхода, каждый из которых имеет свои ограничения и области применения.
1. CNC-шлифование с ЧПУ и CBN-кругами
Это наиболее распространенный метод для массового производства твердосплавных и керамических инструментов. Использование кубического нитрида бора (CBN) позволяет обрабатывать материалы твердостью до 65 HRC. Однако сложность заключается в правке круга. Для получения сложного профиля требуется использование алмазных роликов с высокой точностью изготовления. Современные станки оснащаются системами лазерного контроля профиля круга в реальном времени, что позволяет компенсировать износ абразива.
2. Электроэрозионная обработка (EDM/Wire EDM)
Для сверхсложных внутренних полостей и тонких режущих кромок, где механическое воздействие недопустимо, применяется электроэрозия. Этот метод не создает механических напряжений в материале, но оставляет рециркуляционный слой (white layer), который часто требует удаления химическим или легким абразивным способом. Скорость процесса значительно ниже, чем у шлифования, что делает его экономически оправданным только для дорогостоящих материалов или уникальных деталей.
3. Лазерная абляция и гибридные методы
Лазерная обработка позволяет создавать микро-геометрии без контакта с инструментом. В 2026 году гибридные станки, сочетающие лазерную грубую обработку и финишное шлифование, набирают популярность. Лазер снимает основной объем материала, формируя приблизительный профиль, а шлифовальный модуль обеспечивает финальную точность и качество поверхности. Это снижает нагрузку на абразивный инструмент и ускоряет цикл на 30–50%.
Роль прецизионной кинематики в качестве обработки
Качество режущей кромки напрямую зависит от точности движения инструмента относительно заготовки. Традиционные шарико-винтовые передачи (ШВП) имеют ограничения из-за люфта, трения и эффекта «stick-slip» (прилипания-скольжения) на низких скоростях. Для обработки сложных профилей, где требуется плавное изменение траектории по нескольким осям одновременно, эти недостатки становятся критическими.
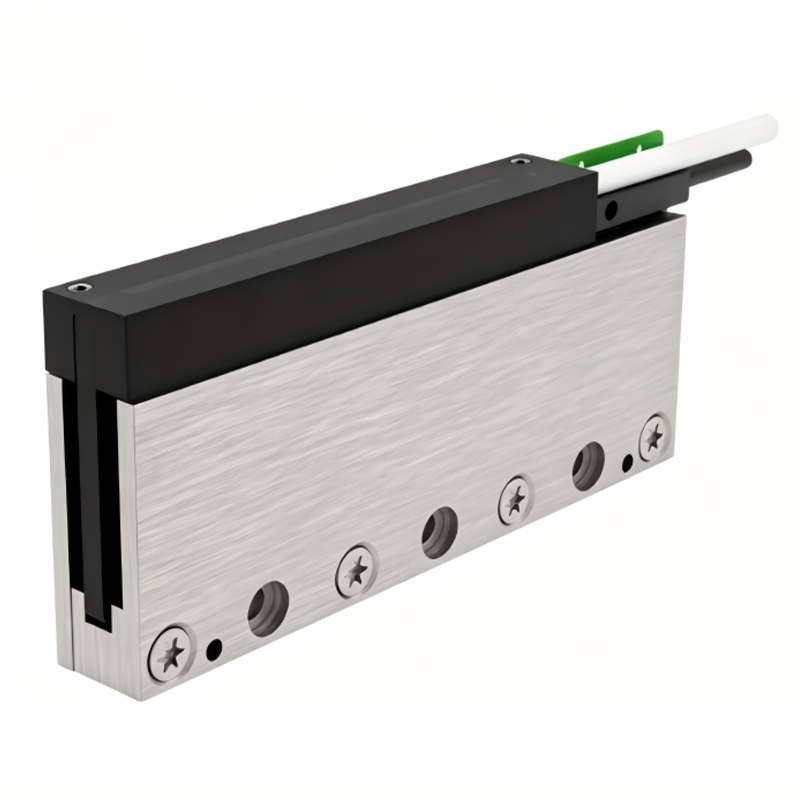
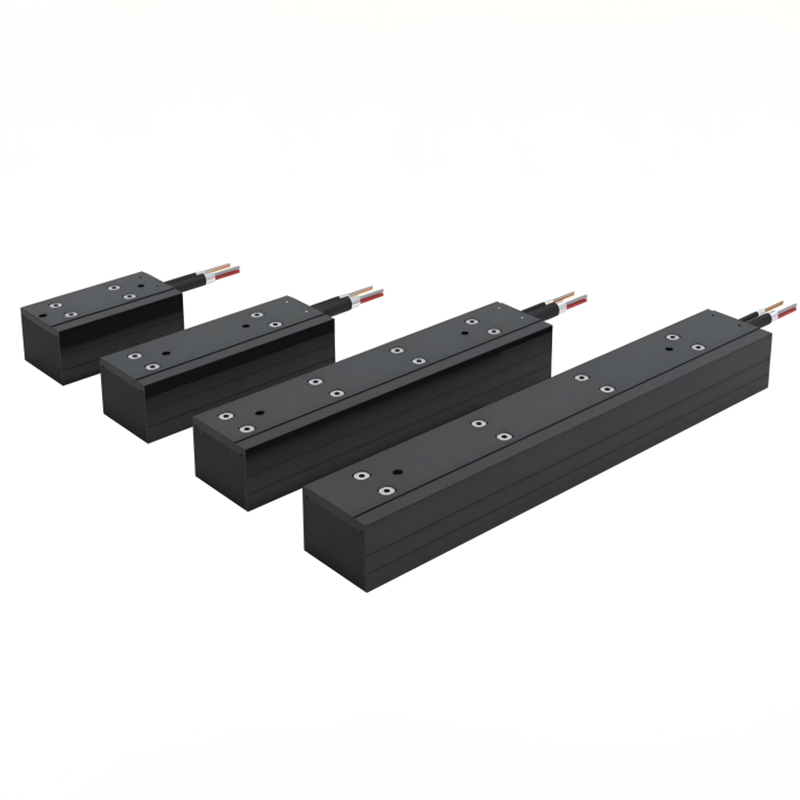
Технологии прямого привода (Direct Drive), такие как линейные двигатели серий MTLS, MTUX и MTFA, предлагаемые ООО «Молочи», устраняют механические передаточные элементы. Это обеспечивает:
- Нулевой люфт: Прямая передача усилия от двигателя к исполнительному органу.
- Высокое ускорение: Возможность быстрого позиционирования между участками обработки сложного профиля.
- Микронная точность: Линейные энкодеры с разрешением до нанометров позволяют контролировать положение инструмента с недостижимой для ШВП точностью.
Вращающиеся двигатели прямого привода серий ADI-100, ADI-220 и ADI-224 также играют ключевую роль в шпиндельных узлах, обеспечивая высокую жесткость и точность вращения, что необходимо для сохранения геометрии кромки при высоких оборотах.
Экономическая модель: из чего складывается цена обработки в 2026 году
Стоимость услуги или оборудования для обработки сложных режущих кромок варьируется в широких пределах. Понимание структуры затрат помогает закупщикам и инженерам обосновать инвестиции в более дорогое, но эффективное оборудование.
| Статья расходов | Влияние на стоимость | Комментарий инженера |
|---|---|---|
| Амортизация оборудования | Высокое | Станки с прямым приводом и гранитной базой дороже в закупке, но имеют меньшие затраты на обслуживание подвижных частей. |
| Расходные материалы (абразивы) | Среднее | CBN-круги дороги, но их ресурс в 10–20 раз выше корундовых. Важна правильная правка. |
| Энергопотребление | Низкое/Среднее | Линейные двигатели эффективнее на динамичных циклах, так как нет потерь на трение в передаче. |
| Квалификация оператора | Высокое | Настройка сложного профиля требует глубокого понимания CAM-систем и физики шлифования. |
| Брак и переделка | Критическое | Сложные кромки трудно измерить. Ошибка в программе ведет к потере дорогой заготовки. Стабильность станка снижает риск брака. |
Цены на контрактную обработку одной сложной фрезы диаметром 10–20 мм могут составлять от 50 до 300 долларов США в зависимости от материала и требуемого допуска. Стоимость самих станков для таких операций начинается от 150 000 евро за базовые модели и превышает 500 000 евро за пятиосевые комплексы с лазерным контролем.
Сравнение технологий: выбор оптимального решения
При выборе метода обработки или оборудования необходимо сопоставить технические требования с экономической целесообразностью. Ниже приведено сравнение ключевых параметров для различных подходов.
| Параметр | CNC Шлифование (CBN) | Электроэрозия (Wire EDM) | Гибридная обработка (Лазер + Шлифование) |
|---|---|---|---|
| Точность геометрии | ±0.002 мм | ±0.005 мм | ±0.003 мм |
| Качество поверхности (Ra) | 0.2 – 0.4 мкм | 0.8 – 1.2 мкм (требует доводки) | 0.3 – 0.5 мкм |
| Скорость съема материала | Высокая | Низкая | Очень высокая (грубая стадия) |
| Влияние на структуру материала | Термические напряжения (контролируемые) | Отсутствие механических напряжений, возможен белый слой | Минимальная зона термического влияния |
| Стоимость оснастки | Высокая (правочные ролики) | Низкая (проволока) | Средняя |
| Рекомендуемое применение | Массовое производство, стандартные профили | Сверхтвердые материалы, внутренние полости | Сложные 3D-профили, прототипирование |
Из таблицы видно, что для массового производства стандартных инструментов CNC-шлифование остается безальтернативным лидером по скорости. Однако для сложных, нестандартных режущих кромок, где важна скорость выхода на рынок и гибкость, гибридные методы или прецизионная эрозия могут быть более выгодны, несмотря на меньшую скорость съема.
Промышленные кейсы: где требуется высочайшая точность кромки
Понимание того, как технология работает в реальных условиях, помогает правильно сформулировать технические задания. Рассмотрим два типичных сценария.
Кейс 1: Производство медицинских скальпелей и костных фрез
Условия: Материал — нержавеющая сталь марки 440C или титановые сплавы. Требуется острота кромки на уровне микронов для минимизации травмы тканей. Поверхность должна быть абсолютно свободна от заусенцев.
Технические требования: Отсутствие микротрещин, шероховатость Ra < 0.1 мкм. Высокая повторяемость от партии к партии.
Решение: Использование прецизионных шлифовальных станков на базе гранитных станин. Применение линейных двигателей MTVR01 (со звуковой катушкой) для сверхточных движений подачи позволяет контролировать силу прижима абразива с высокой дискретностью. Это исключает «пережог» тонкой кромки.
Риск: Деформация тонкой заготовки при зажиме. Решение — использование вакуумных или магнитных столов с равномерным распределением силы.
Кейс 2: Изготовление твердосплавных фрез для аэрокосмической отрасли
Условия: Обработка никелевых суперсплавов (Inconel). Фрезы имеют сложный стружколомный профиль на передней поверхности и фаски на задней.
Технические требования: Строгое соблюдение угла наклона спирали, точность радиуса при вершине ±0.005 мм. Высокая износостойкость кромки.
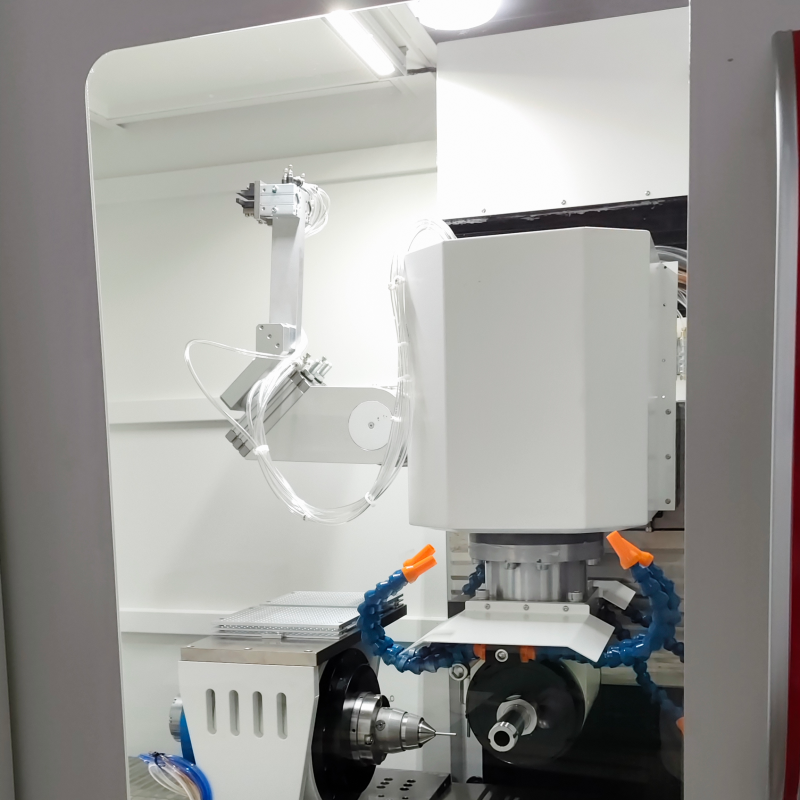
Решение: Пятиосевое шлифование с использованием CBN-кругов. Станок должен обладать высокой динамической жесткостью. Интегрированные решения, такие как станок GM720 от ООО «Молочи», позволяют реализовать сложные траектории благодаря отсутствию люфтов в приводах. Система прямого привода компенсирует вибрации, возникающие при прерывистом резании абразивом.
Инженерный совет: При обработке таких фрез критически важно охлаждение. Подача СОЖ должна быть направлена точно в зону контакта, чтобы избежать теплового удара, который может привести к выкрашиванию твердого сплава.
Как выбрать поставщика оборудования или услуг: чек-лист для закупщика
Закупка оборудования для обработки сложных режущих кромок — это инвестиция на десятилетие. Ошибки в выборе ведут к постоянным проблемам с качеством продукции. На что обратить внимание в 2026 году:
- Тип привода осей: Отдавайте предпочтение прямым приводам (Linear Motors). Шарико-винтовые передачи прошлого поколения не обеспечивают необходимой динамики и долговечности для микронной обработки. Проверьте наличие опыта производителя в разработке DDL (Direct Drive Linear) систем.
- Материал базы станка: Чугунные станины подвержены температурным расширениям. Гранит и мрамор обеспечивают лучшую стабильность. Запросите данные по термокомпенсации станка.
- Программное обеспечение и CAM-интеграция: Оборудование должно легко интегрироваться с современными CAM-системами. Наличие собственных разработок в области ЧПУ, как у ООО «Молочи», позволяет гибко настраивать алгоритмы сглаживания траекторий, что напрямую влияет на качество поверхности.
- Сервис и калибровка: Прецизионное оборудование требует регулярной калибровки. Уточните, предоставляет ли поставщик услуги по монтажу и пусконаладке на объекте. Компания ООО «Молочи» осуществляет полный цикл ввода в эксплуатацию, включая обучение персонала, что снижает риски простоев.
- Репутация и патенты: Наличие патентов на ключевые технологии (например, более 30 патентов у ООО «Молочи» в области линейных двигателей и магнитолевитационных систем) свидетельствует о реальной инженерной экспертизе, а не просто о сборке компонентов.
Часто задаваемые вопросы (FAQ)
Почему обработка сложных режущих кромок стоит так дорого?
Высокая стоимость обусловлена необходимостью использования сверхтвердых абразивов (алмаз, CBN), прецизионного оборудования с прямыми приводами и высокой квалификацией операторов. Кроме того, процесс требует строгого контроля температуры и вибраций, что увеличивает затраты на инфраструктуру и обслуживание станка.
Можно ли автоматизировать контроль качества режущей кромки?
Да, современные системы используют машинное зрение и лазерные сканеры для измерения геометрии кромки непосредственно на станке или в отдельной измерительной ячейке. Это позволяет выявлять отклонения в режиме реального времени и корректировать программу обработки.
Какие материалы самые сложные для обработки режущих кромок?
Наибольшую трудность представляют монокристаллический алмаз, керамика на основе оксида алюминия и нитрида кремния, а также жаропрочные никелевые сплавы. Они требуют специальных режимов шлифования и охлаждения.
Влияет ли тип двигателя на качество заточки?
Да, существенно. Двигатели прямого привода исключают люфты и обратные удары, характерные для механических передач. Это обеспечивает плавность движения, необходимую для получения зеркальной поверхности на режущей кромке без следов вибрации.
Как часто нужно править абразивный круг при обработке сложных профилей?
Частота правки зависит от объема снимаемого материала и типа абразива. В среднем, для CBN-кругов правка требуется каждые 4–8 часов непрерывной работы или после обработки определенной партии деталей. Современные станки могут выполнять правку в автоматическом режиме по расписанию или по данным мониторинга мощности шпинделя.
Заключение и рекомендации
Обработка сложных режущих кромок в 2026 году — это симбиоз материаловедения, прецизионной механики и интеллектуального управления. Переход от традиционных механических передач к системам прямого привода и использование стабильных базовых материалов, таких как гранит, стали стандартом для достижения микронной точности. Инженерам и закупщикам следует фокусироваться не только на стоимости оборудования, но и на его способности сохранять точность в долгосрочной перспективе.
Для предприятий, стремящихся повысить конкурентоспособность за счет качества инструмента, рекомендуется рассматривать комплексные решения, включающие не только станок, но и технологию привода и систему управления. Опыт компании ООО «Молочи» (Сучжоу) Интеллектуальные Технологии показывает, что интеграция линейных двигателей и магнитолевитационных технологий позволяет решать задачи, недоступные для оборудования предыдущего поколения. Правильный выбор технологической базы сегодня — это гарантия качества вашей продукции завтра.