Обработка специального инструмента для станков: цены от производителя
2026-10-03
- Обработка специального инструмента для станков: инженерный подход к формированию цены и качеству
- Факторы, влияющие на стоимость специального инструмента
- Технические требования к специальному инструменту в условиях прямого привода
- Инженерный опыт: связь жесткости станка и выбора инструмента
- Применение в ключевых отраслях промышленности
- Как выбрать поставщика специального инструмента: чек-лист для закупщика
- Сравнение подходов: Стандартный vs Специальный инструмент
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по внедрению
Обработка специального инструмента для станков: инженерный подход к формированию цены и качеству
В современном высокоточном машиностроении обработка специального инструмента для станков перестала быть просто вспомогательной операцией. Это критический этап, определяющий итоговую точность готового изделия, ресурс оборудования и общую эффективность производственной линии. Запрос на специализированный инструмент растет пропорционально усложнению задач в аэрокосмической отрасли, производстве полупроводников и медицинской техники. Покупатели все чаще сталкиваются с дилеммой: как найти баланс между стоимостью изготовления нестандартного режущего или измерительного инструмента и его способностью выдерживать экстремальные нагрузки без потери геометрии.
Цена от производителя в данном контексте — это не просто прайс-лист, а отражение технологической цепочки: от выбора сплава и термообработки до финальной шлифовки с микронными допусками. В 2026 году рынок требует прозрачности в ценообразовании и глубокого понимания того, как конструктивные особенности станка влияют на выбор инструмента. Компания ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, интегрируя решения прямого привода и прецизионные станины из натурального камня, задает новые стандарты жесткости и вибрационной устойчивости, что напрямую диктует требования к используемому специальному инструменту.
Почему стандартный инструмент не подходит для высокоточных задач
Типовой серийный инструмент проектируется для усредненных условий резания или обработки. Однако при работе с труднообрабатываемыми материалами (титановые сплавы, жаропрочные никелевые суперсплавы, керамика) или при необходимости достижения шероховатости поверхности Ra < 0.4 мкм, стандартные решения демонстрируют быстрый износ или вызывают вибрации (биение).
Специальный инструмент разрабатывается под конкретную кинематику станка и конкретную деталь. Ключевые отличия включают:
- Индивидуальная геометрия режущей кромки: углы наклона, радиусы при вершине и форма стружколома оптимизируются под конкретный материал заготовки, чтобы снизить тепловыделение и усилие резания.
- Специальные покрытия: нанесение многослойных нанокомпозитных покрытий (например, AlTiN, DLC) методом PVD/CVD для повышения термостойкости и снижения коэффициента трения.
- Прецизионная балансировка: для высокоскоростных шпинделей (свыше 10 000 об/мин) дисбаланс инструмента недопустим. Специальный инструмент проходит динамическую балансировку класса G2.5 или выше.
- Адаптация под систему охлаждения: наличие внутренних каналов подачи СОЖ высокого давления для эффективного вымывания стружки из зоны резания.
Факторы, влияющие на стоимость специального инструмента
Когда промышленный закупщик запрашивает коммерческое предложение на обработку специального инструмента для станков, цена может варьироваться в широких пределах. Понимание структуры затрат помогает избежать переплат за ненужные характеристики или, наоборот, экономии на критически важных параметрах.
1. Материалоемкость и исходное сырье
Основа специального инструмента — твердые сплавы (вольфрамокобальтовые группы), быстрорежущие стали (HSS-E, PM-HSS) или керамика и поликристаллический алмаз (PCD). Цена сырья колеблется в зависимости от мировых биржевых котировок на вольфрам и кобальт. Использование мелкозернистых карбидов премиум-класса увеличивает стоимость заготовки на 30-50%, но обеспечивает значительно большую стойкость к абразивному износу.
2. Сложность геометрии и ЧПУ-программирование
Изготовление инструмента со сложной формой (например, фасонные фрезы для обработки лопаток турбин или резьбовые гребенки) требует многоосевой обработки на 5-осевых шлифовальных центрах. Время программирования и настройки станка составляет значительную часть стоимости единичного или мелкосерийного заказа. Чем сложнее профиль, тем выше доля инженерных работ в итоговой цене.
3. Точность изготовления и контроль качества
Достижение допусков формы и расположения поверхностей в пределах 0.002–0.005 мм требует использования измерительных машин контактного и оптического типа. Каждая партия специального инструмента должна сопровождаться протоколом испытаний. Внедрение таких систем контроля, как это реализовано на производственных линиях ООО «Молочи», гарантирует, что инструмент будет соответствовать заявленным параметрам, но требует соответствующих инвестиций в метрологическое оборудование.
4. Объем партии и эффект масштаба
Единичное изготовление всегда дороже серийного. Однако для специального инструмента понятие “серии” относительно. Даже партия из 10 штук позволяет оптимизировать затраты на настройку. Производители часто предлагают гибкую систему скидок при заказе комплектов инструмента для всей производственной ячейки.
Технические требования к специальному инструменту в условиях прямого привода
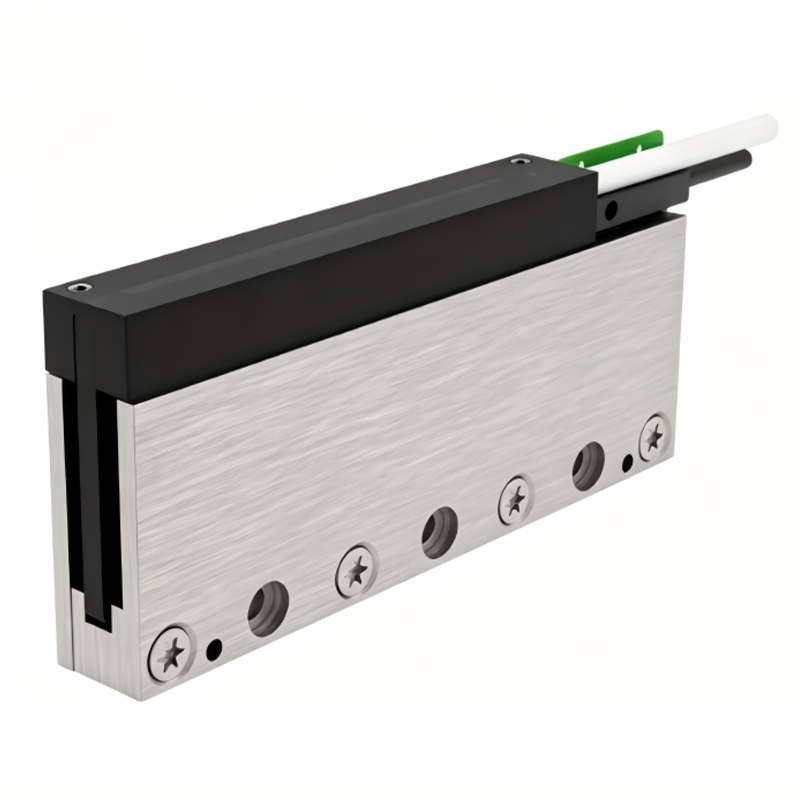
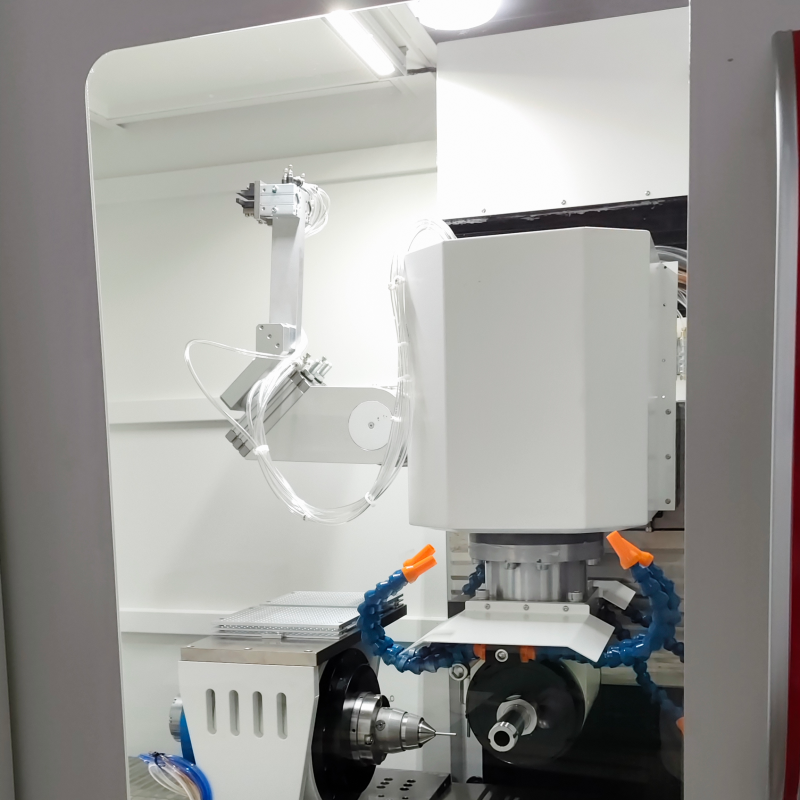
Современные станки, такие как обрабатывающий центр GM720 от ООО «Молочи», оснащаются двигателями прямого привода (DDL и DDR). Эта технология исключает механические передачи (шарико-винтовые пары, ремни), обеспечивая мгновенный отклик и высочайшую динамику. Однако такая кинематика предъявляет особые требования к инструменту.
Отсутствие демпфирования передач: В традиционных станках механические передачи частично гасят вибрации. В системах прямого привода любая несбалансированность инструмента или погрешность его геометрии напрямую передается на двигатель и станину. Поэтому специальный инструмент для таких станков должен иметь идеальную симметрию и минимальное биение.
Термостабильность: Прямой привод генерирует тепло непосредственно в зоне движения. Инструмент должен сохранять геометрическую стабильность при локальных перепадах температур. Использование станин из натурального мрамора и гранита, применяемых ООО «Молочи», компенсирует тепловые деформации базовой конструкции, но инструмент также должен обладать низким коэффициентом термического расширения или специальной компенсационной конструкцией.
| Параметр инструмента | Стандартное исполнение | Специальное исполнение (High-End) | Влияние на процесс |
|---|---|---|---|
| Биение (TIR) | < 0.01 мм | < 0.003 мм | Качество поверхности, срок службы шпинделя |
| Балансировка | G6.3 @ 15 000 об/мин | G2.5 @ 25 000+ об/мин | Вибронагруженность, точность контура |
| Покрытие | TiN, TiAlN (стандарт) | Нанокомпозиты, алмазоподобные (DLC) | Стойкость, трение, температура в зоне резания |
| Жесткость хвостовика | Стандартный допуск h6 | Прецизионный допуск h5/h4 | Повторяемость позиционирования |
| Материал основы | Стандартный твердый сплав | Микрозернистый сплав с повышенным содержанием кобальта | Ударная вязкость, сопротивление выкрашиванию |
Инженерный опыт: связь жесткости станка и выбора инструмента
С точки зрения инженерной практики, существует прямая корреляция между жесткостью станочной системы и допустимыми режимами резания специальным инструментом. Станины из натурального камня, используемые в оборудовании ООО «Молочи», обладают превосходными демпфирующими свойствами по сравнению с чугунными аналогами. Это позволяет применять специальный инструмент с более длинным вылетом без риска возникновения автоколебаний ( chatter ).
Однако, даже на самом жестком станке, неправильный выбор угла спирали сверла или фрезы может привести к заклиниванию. Например, при обработке глубоких отверстий в алюминиевых сплавах инструмент с большим углом подъема спирали обеспечит лучший выброс стружки, но снизит жесткость самого инструмента. Инженер должен найти компромисс: выбрать геометрию, которая эффективно удаляет стружку, но при этом сохраняет достаточную прочность корпуса. Опыт показывает, что для станков с прямым приводом предпочтительнее использовать инструмент с укороченным рабочим участком и усиленным сердечником, так как высокая динамика станка позволяет компенсировать снижение скорости подачи за счет увеличения ускорений.
Применение в ключевых отраслях промышленности
Специальный инструмент востребован там, где цена ошибки измеряется тысячами долларов. Рассмотрим два характерных сценария использования технологий, интегрированных в решения ООО «Молочи».
Производство литий-ионных аккумуляторов
В этой отрасли критически важна чистота обработки и отсутствие заусенцев на токосъемниках и корпусах ячеек. Использование магнитолевитационных конвейерных линий требует абсолютной точности позиционирования. Специальный инструмент для фрезеровки пазов под уплотнения должен обеспечивать шероховатость, исключающую необходимость последующей притирки. Любая микростружка, оставшаяся на детали, может вызвать короткое замыкание в готовой батарее. Здесь применяются монолитные твердосплавные фрезы с острой режущей кромкой и полированной поверхностью канавок, работающие на высоких оборотах шпинделей с прямым приводом.
Полупроводниковая промышленность и электроника 3C
Обработка керамических подложек и корпусов смартфонов из титана или стекла требует инструмента, способного работать с хрупкими материалами. Алмазные инструменты (PCD) используются для чистовой обработки, обеспечивая зеркальный блеск без сколов. Станки с ЧПУ GM720, благодаря своей микронной точности и отсутствию люфтов в приводах, позволяют реализовать сложные траектории обработки миниатюрных деталей. Специальный инструмент здесь часто имеет диаметр менее 1 мм, что требует ювелирной точности изготовления и балансировки.
Как выбрать поставщика специального инструмента: чек-лист для закупщика
Выбор партнера для изготовления или поставки специального инструмента — это стратегическое решение. Закупщики должны оценивать не только цену, но и техническую компетенцию производителя. Вот ключевые пункты, которые необходимо проверить:
- Наличие собственной инженерной базы: Способен ли поставщик рассчитать режимы резания под ваш конкретный материал и станок? Предоставляет ли он рекомендации по геометрии?
- Контроль качества: Есть ли у производителя сертификаты на измерительное оборудование? Запрашивайте примеры протоколов испытаний (inspection reports) для предыдущих партий.
- Гибкость производства: Каков срок изготовления опытной партии? Возможность быстрой корректировки геометрии после тестовых прогонов критически важна для специальных проектов.
- Совместимость с вашим оборудованием: Понимает ли поставщик специфику ваших станков? Например, для станков с прямым приводом ООО «Молочи» поставщик должен учитывать высокие требования к балансировке.
- Техническая поддержка: Готов ли поставщик провести анализ изношенного инструмента после первой партии, чтобы внести коррективы в следующую?
Сравнение подходов: Стандартный vs Специальный инструмент
Для наглядности рассмотрим, когда целесообразно инвестировать в специальную обработку инструмента, а когда можно обойтись стандартными решениями.
| Критерий | Стандартный инструмент | Специальный инструмент | Рекомендация |
|---|---|---|---|
| Материал заготовки | Сталь, алюминий (общего назначения) | Титан, инконель, керамика, композиты | Для спецсплавов — только спец. инструмент |
| Точность детали | IT9 – IT11 | IT5 – IT7 и выше | Высокая точность требует индивидуальной геометрии |
| Серийность | Единичные, разовые операции | Крупные серии, массовое производство | На больших сериях спец. инструмент окупается за счет скорости |
| Сложность контура | Простые плоскости, отверстия | 3D-поверхности, лопатки, шнеки | Сложная геометрия невозможна без спец. фрез |
| Стоимость владения | Низкая начальная цена, частая замена | Высокая начальная цена, долгий ресурс | Считайте стоимость на одну деталь, а не на инструмент |
Часто задаваемые вопросы (FAQ)
Влияет ли тип станка на выбор специального инструмента?
Да, напрямую. Станки с прямым приводом (как решения ООО «Молочи») требуют инструмента с высокой степенью балансировки и жесткости, так как отсутствуют механические демпферы. Для старых станков с ременным приводом допуски могут быть менее строгими, но максимальные обороты будут ограничены.
Каков срок изготовления специального инструмента?
Срок зависит от сложности геометрии и загрузки производства. В среднем, разработка и изготовление опытного образца занимают от 2 до 4 недель. Серийное производство налаживается быстрее. Важно закладывать это время в план запуска нового продукта.
Можно ли модернизировать существующий стандартный инструмент?
В некоторых случаях да. Нанесение новых покрытий или переточка геометрии могут улучшить характеристики. Однако изменение базовой формы (например, угла спирали или количества зубьев) требует изготовления нового инструмента с нуля.
Почему цены от производителя могут быть ниже, чем у дистрибьюторов?
Покупка напрямую у производителя исключает наценки посредников. Кроме того, производитель может гибко управлять себестоимостью за счет оптимизации процессов, особенно если речь идет о комплексных поставках для крупных предприятий, таких как сотрудничество с ООО «Молочи» в рамках интеграции полных производственных линий.
Как проверить качество специального инструмента при приемке?
Необходимо запросить сертификат качества с указанием фактических замеров биения, геометрии и твердости. Также рекомендуется провести тестовую обработку на эталонной заготовке и измерить параметры полученной детали (шероховатость, размеры) перед запуском в серию.
Заключение и рекомендации по внедрению
Инвестиции в обработку специального инструмента для станков — это вклад в стабильность производственного процесса. В условиях перехода к Индустрии 4.0, где оборудование, такое как станки с ЧПУ GM720 и магнитолевитационные линии ООО «Молочи», обеспечивает беспрецедентную точность, использование неадекватного инструмента становится “узким горлышком”, сводящим на нет преимущества дорогостоящего оборудования.
Для промышленных предприятий рекомендуется:
- Проводить аудит текущего инструмента и выявлять операции, где простой или брак наиболее высоки.
- Тестировать специальные решения на пилотных партиях, фиксируя экономию времени и улучшение качества.
- Выбирать поставщиков, способных предоставить не только продукт, но и инженерную экспертизу по применению.
- Учитывать совместимость инструмента с динамическими характеристиками станка (особенно для систем прямого привода).
Правильно подобранный специальный инструмент снижает общее время цикла, уменьшает расход энергии на резание и продлевает жизнь шпинделю станка. В долгосрочной перспективе это обеспечивает существенное снижение себестоимости единицы продукции.
Для получения детальной консультации по подбору инструмента для ваших конкретных задач, а также для ознакомления с возможностями интегрированных станочных решений и компонентов прямого привода, перейдите на страницу продукты и технологические решения. Специалисты ООО «Молочи» готовы помочь в оценке технологической осуществимости и расчете экономической эффективности внедрения прецизионного оборудования.