Обработка твердосплавного инструмента: услуги завода
2026-10-03
- Обработка твердосплавного инструмента: технологические вызовы и промышленные решения
- Физико-механические особенности твердого сплава при механической обработке
- Ключевые технологии обработки твердосплавных изделий
- Роль прецизионного оборудования в качестве обработки
- Сравнительный анализ методов обработки твердого сплава
- Промышленные приложения и требования к качеству
- Типичные дефекты при обработке и методы их предотвращения
- Критерии выбора подрядчика для обработки твердосплавного инструмента
- FAQ: Часто задаваемые вопросы по обработке твердого сплава
- Заключение и рекомендации
Обработка твердосплавного инструмента: технологические вызовы и промышленные решения
Твердый сплав (карбид вольфрама) остается фундаментальным материалом для современного металлообрабатывающего инструмента благодаря исключительной твердости, износостойкости и способности сохранять режущие свойства при высоких температурах. Однако именно эти физические свойства делают обработку твердосплавного инструмента одной из самых сложных задач в прецизионном машиностроении. Традиционные методы шлифовки часто оказываются недостаточно эффективными для достижения микронных допусков, требуемых в аэрокосмической отрасли, производстве полупроводников или при изготовлении медицинских имплантатов.
В 2026 году подход к обработке карбида сместился от простого снятия материала к комплексному управлению геометрией режущей кромки с сохранением структурной целостности сплава. Ключевыми факторами успеха становятся выбор абразивного инструмента, контроль термических нагрузок и использование станков с ультравысокой жесткостью. Предприятия, такие как ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, демонстрируют, что интеграция передовых приводных систем и гранитных баз позволяет достигать стабильности, необходимой для обработки сверхтвердых материалов без возникновения микротрещин.
Физико-механические особенности твердого сплава при механической обработке
Понимание поведения материала является первым шагом к успешной обработке. Твердые сплавы представляют собой композитный материал, состоящий из зерен карбида вольфрама (WC), сцементированных кобальтовой связкой. Соотношение этих компонентов определяет твердость и вязкость конечного продукта.
- Высокая хрупкость: При неправильном выборе режимов резания или шлифования материал склонен к выкрашиванию, а не к пластической деформации. Это требует минимизации вибраций и ударных нагрузок.
- Низкая теплопроводность: Тепло, генерируемое в зоне контакта инструмента и заготовки, плохо отводится, что приводит к локальному перегреву. Перегрев может вызвать окисление кобальтовой связки и снижение прочности инструмента.
- Абразивный износ: Сам карбид вольфрама обладает высокой абразивностью, что приводит быстрому износу обычных шлифовальных кругов. Требуются специальные алмазные или кубические нитрид бора (CBN) инструменты.
Инженерный опыт показывает, что большинство дефектов при обработке твердосплавного инструмента возникает не из-за ошибок в программе ЧПУ, а из-за недостаточной жесткости станочной системы. Даже микроскопические вибрации (chatter) могут привести к образованию сколов на режущей кромке, которые невозможно устранить последующей полировкой.
Ключевые технологии обработки твердосплавных изделий
Процесс изготовления качественного твердосплавного инструмента включает несколько этапов, каждый из которых требует специфического подхода.
1. Алмазное шлифование
Это основной метод придания геометрии твердосплавленным заготовкам. Используются шлифовальные круги с алмазным зерном на металлической или полимерной связке. Критически важным параметром является скорость окружного движения круга и подача заготовки. Слишком высокая скорость подачи вызывает тепловой удар, слишком низкая — приводит к “засаливанию” круга и снижению эффективности резания.
2. Электроэрозионная обработка (EDM)
Для сложных внутренних полостей или каналов охлаждения, которые труднодоступны для шлифовального круга, применяется EDM. Этот метод позволяет обрабатывать токопроводящие твердые сплавы без механического контакта, исключая риск механических напряжений. Однако поверхность после EDM требует дополнительной очистки и иногда дошлифовки для удаления рекристаллизованного слоя.
3. Лазерная абляция и микроструктурирование
Современные тенденции включают использование ультракоротких лазерных импульсов для создания микрогеометрии на режущих кромках. Это позволяет улучшить отвод стружки и снизить силы резания. Технология особенно востребована при производстве инструментов для обработки композитных материалов и титановых сплавов.
Роль прецизионного оборудования в качестве обработки
Качество обработки твердосплавного инструмента напрямую зависит от характеристик станка. В условиях высокоскоростного шлифования даже температурные колебания в пределах 1°C могут вызвать тепловое расширение станины, что приведет к отклонению от заданных размеров.
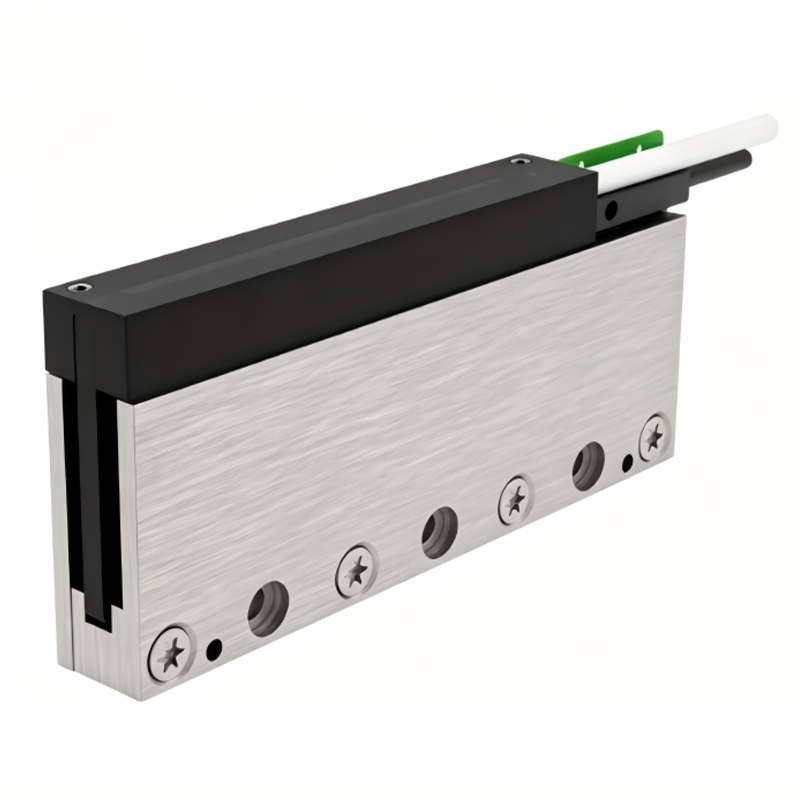
Здесь проявляется важность технологий, реализуемых компанией ООО «Молочи» (Сучжоу) Интеллектуальные Технологии. Использование натурального мрамора и гранита в качестве базовых материалов станин обеспечивает высокую демпфирующую способность и термическую стабильность. В сочетании с технологиями прямого привода (DDL и DDR), такими как линейные двигатели серий MTLS и MTFA, а также вращающиеся двигатели ADI-100/ADI-220, достигается отсутствие люфтов и обратных зазоров, характерных для традиционных шарико-винтовых передач.
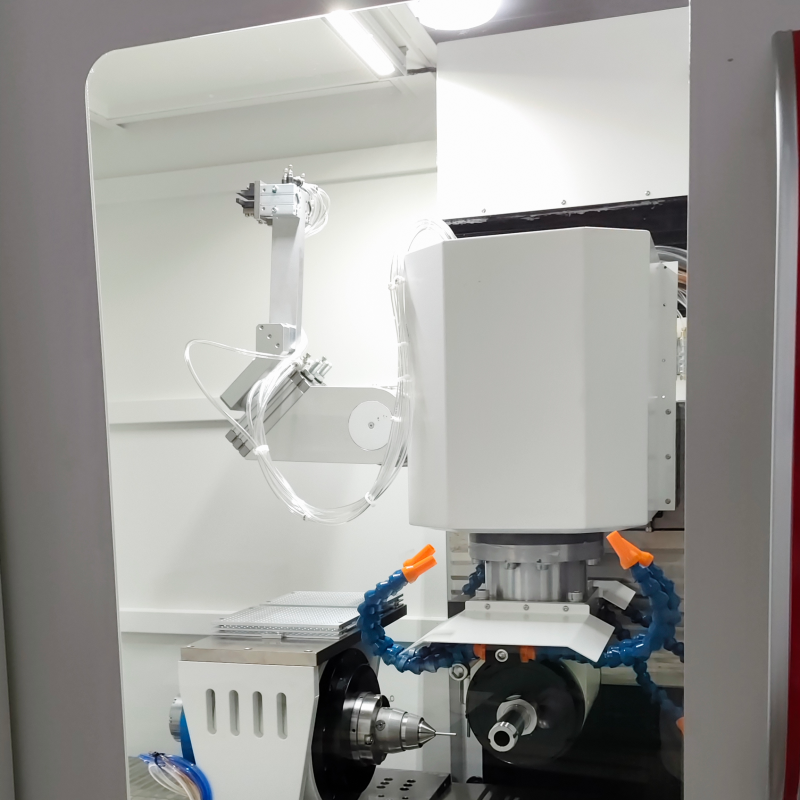
Отсутствие механических передач означает отсутствие износа и необходимости регулярного обслуживания механических узлов, что критично для поддержания постоянной точности позиционирования на уровне микрон. Станок с ЧПУ GM720, разработанный инженерами компании, иллюстрирует подход, где жесткость конструкции и динамика приводов оптимизированы специально для работы с трудными материалами, включая твердые сплавы и керамику.
Сравнительный анализ методов обработки твердого сплава
Выбор метода обработки зависит от требуемой точности, сложности геометрии и объема партии. Ниже приведено сравнение основных технологий.
| Параметр | Алмазное шлифование | Электроэрозия (EDM) | Лазерная обработка |
|---|---|---|---|
| Точность размеров | Высокая (±0.002 мм) | Средняя (±0.01 мм) | Высокая (±0.005 мм) |
| Качество поверхности | Отличное (Ra < 0.4 мкм) | Требует доводки (Ra 0.8–1.6 мкм) | Хорошее (зависит от мощности) |
| Сложность геометрии | Ограничена формой круга | Любая сложная форма | Высокая гибкость |
| Термическое воздействие | Умеренное (требует СОЖ) | Высокое (риск трещин) | Локальное (минимальная зона нагрева) |
| Производительность | Высокая для серий | Низкая | Средняя |
| Стоимость инструмента | Высокая (алмазные круги) | Низкая (медная/графитовая проволока) | Высокая (амортизация лазера) |
Рекоменация по выбору: Для массового производства стандартных фрез и сверл оптимально алмазное шлифование. Для изготовления сложных матриц, штампов или инструментов с внутренними каналами охлаждения предпочтительна комбинация EDM и финишного шлифования. Лазерная обработка наиболее эффективна для нанесения маркировки, создания стружколомов или микро-текстур на режущей части.
Промышленные приложения и требования к качеству
Обработанный твердосплавный инструмент находит применение в отраслях, где цена ошибки крайне высока. Требования к качеству инструмента в этих секторах диктуют необходимость использования высокотехнологичного оборудования.
Аэрокосмическая промышленность
Обработка титановых сплавов и жаропрочных никелевых сплавов (Inconel) требует инструментов с острой режущей кромкой и идеальной геометрией. Любые микросколы приводят к быстрому разрушению инструмента из-за высоких температур резания. Здесь критична точность профиля зубьев, обеспечиваемая прецизионным шлифованием на стабильных станках.
Производство электроники и полупроводников
Микро-сверла для печатных плат и компоненты для сборки чипов требуют диаметров менее 0.1 мм. Обработка таких миниатюрных твердосплавных заготовок невозможна без систем с нанометровой точностью позиционирования. Линейные двигатели со звуковой катушкой, такие как MTVR01, позволяют осуществлять сверхточные перемещения для шлифовки микро-инструмента.
Автомобилестроение и новая энергетика
При производстве литий-ионных аккумуляторов и деталей двигателей используются высокоскоростные операции. Инструмент должен быть идеально сбалансирован. Дисбаланс, вызванный неточностью обработки хвостовика или режущей части, приводит к вибрациям, снижающим срок службы шпинделя станка и качество детали.
Типичные дефекты при обработке и методы их предотвращения
Даже при использовании современного оборудования возможны дефекты. Понимание их причин помогает оптимизировать процесс.
- Термические трещины: Возникают при недостаточном охлаждении или слишком агрессивной подаче. Решение: Оптимизация подачи СОЖ (смазочно-охлаждающей жидкости), использование импульсной подачи.
- Выкрашивание кромки: Следствие вибраций или биения заготовки. Решение: Проверка центровки, использование станков с гранитной станиной для гашения вибраций, снижение скорости съема материала.
- Прижоги (изменение цвета): Свидетельство перегрева кобальтовой связки. Решение: Замена затупленного алмазного круга, увеличение расхода СОЖ.
- Волнистость поверхности: Результат резонансных колебаний. Решение: Изменение частоты вращения шпинделя, повышение жесткости крепления заготовки.
С инженерной точки зрения, предотвращение дефектов начинается не на этапе настройки станка, а на этапе проектирования технологического процесса. Важно учитывать, что твердый сплав разных марок (например, с разным размером зерна WC) требует различных режимов обработки. Универсальных параметров не существует.
Критерии выбора подрядчика для обработки твердосплавного инструмента
Для промышленных предприятий, заказывающих обработку инструмента или комплектующих из твердого сплава, выбор исполнителя должен базироваться на технических компетенциях, а не только на цене.
- Парк оборудования: Наличие станков с высокой статической и динамической жесткостью. Использование технологий прямого привода и натуральных каменных баз является преимуществом, так как это гарантирует долгосрочную стабильность точности.
- Контроль качества: Возможность проведения измерений на координатно-измерительных машинах (КИМ) с высокой точностью. Наличие оптических систем контроля режущих кромок.
- Инженерная поддержка: Способность поставщика предложить рекомендации по геометрии инструмента исходя из конкретных условий резания у заказчика. Компания ООО «Молочи», например, предоставляет комплексное техническое сопровождение от оценки технологической осуществимости до пусконаладочных работ, что свидетельствует о глубоком понимании процессов.
- Гибкость производства: Возможность выполнения как серийных заказов, так и изготовление уникальных нестандартных инструментов. Наличие собственной инженерной базы для разработки специальных приспособлений.
FAQ: Часто задаваемые вопросы по обработке твердого сплава
Почему твердосплавный инструмент сложно шлифовать?
Твердый сплав состоит из сверхтвердых частиц карбида вольфрама. Обычные абразивы (оксид алюминия, карбид кремния) не способны эффективно снимать этот материал. Требуются алмазные круги, которые сами являются дорогими и требуют правильной подготовки. Кроме того, материал хрупок, и любые вибрации приводят к сколам.
Какая точность достижима при промышленной обработке твердого сплава?
На современном оборудовании с прямым приводом и активным охлаждением достижима точность размеров до ±0.002 мм и шероховатость поверхности Ra 0.2–0.4 мкм. Для специальных применений в полупроводниковой отрасли точность может быть еще выше.
Влияет ли марка твердого сплава на режимы обработки?
Да, значительно. Сплавы с мелким зерном и высоким содержанием кобальта более вязкие и требуют иных режимов, чем крупнозернистые сплавы с низким содержанием связки. Неправильный выбор режима может привести к вырыванию зерен или перегреву.
Как избежать термических трещин при шлифовании?
Необходимо обеспечить обильную и непрерывную подачу смазочно-охлаждающей жидкости непосредственно в зону контакта. Также следует избегать “прижимов” — ситуаций, когда круг снимает слишком много материала за один проход. Рекомендуется использовать многопроходную обработку с малым снятием материала на финишных этапах.
Можно ли использовать лазер для полной обработки твердосплавной фрезы?
Лазерная абляция эффективна для формирования сложной геометрии и микроструктур, но она не обеспечивает такого качества поверхности и точности размеров, как алмазное шлифование. Поэтому лазер часто используется как предварительная или вспомогательная операция, а финишная обработка выполняется шлифованием.
Заключение и рекомендации
Обработка твердосплавного инструмента — это процесс, требующий баланса между производительностью и сохранением целостности материала. Успех зависит от трех факторов: правильного выбора абразивного инструмента, оптимизации режимов резания и, что наиболее важно, использования высокостабильного оборудования.
В условиях растущих требований к точности и сложности деталей, традиционные станки с ременными или шарико-винтовыми передачами часто становятся ограничивающим фактором. Переход на системы с прямым приводом и массивными гранитными основаниями, такими как решения, предлагаемые ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, позволяет устранить источники вибраций и тепловых деформаций. Это не просто вопрос улучшения характеристик станка, а необходимое условие для конкурентоспособного производства высокоточного инструмента в 2026 году.
При планировании модернизации производственных линий или заказе услуг по обработке твердого сплава, рекомендуется проводить аудит технологического процесса с акцентом на жесткость системы и точность позиционирования. Инвестиции в прецизионное оборудование окупаются за счет снижения брака, увеличения срока службы инструмента и возможности выполнения заказов высокой сложности.
Для получения более подробной информации о технических возможностях прецизионного оборудования и интегрированных решений для обработки твердых материалов, пожалуйста, ознакомьтесь с продуктами и технологическими решениями.