Переточка режущего инструмента: цены и сроки от производителя
2026-10-02
- Переточка режущего инструмента: экономическая целесообразность и технические требования
- Технологические аспекты качественной переточки
- Факторы, влияющие на стоимость и сроки переточки
- Сравнение: Переточка vs Покупка нового инструмента
- Применение в высокотехнологичных отраслях
- Как выбрать подрядчика для переточки: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации
Переточка режущего инструмента: экономическая целесообразность и технические требования
В условиях современного промышленного производства, где стоимость высокопроизводительного твердосплавного и керамического инструмента неуклонно растет, переточка режущего инструмента становится не просто способом снижения затрат, а стратегическим элементом управления производственными процессами. Для предприятий, работающих в секторах точного машиностроения, авиастроения и производства компонентов для новой энергетики, вопрос восстановления геометрии фрез, сверл и токарных пластин стоит особенно остро. Правильно организованная услуга по заточке позволяет сократить расходы на инструментальный фонд до 40-60%, сохраняя при этом критически важные параметры точности обработки.
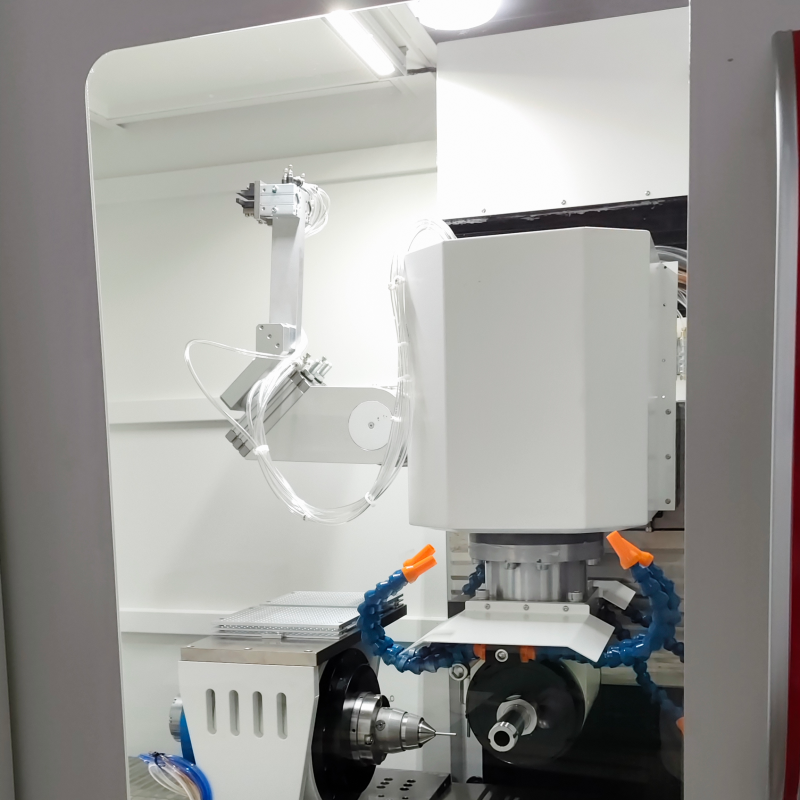
Однако переточка — это не просто механическое снятие слоя материала. Это сложный технологический процесс, требующий соблюдения исходной геометрии, контроля качества покрытия и понимания физики резания. В 2026 году стандарты качества заточки напрямую коррелируют с возможностями станочного парка. Предприятия, такие как ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, демонстрируют, что высокая точность конечного продукта невозможна без прецизионной подготовки инструмента. Использование станков с ЧПУ GM720 и систем прямого привода в производстве оборудования задает новые планки требований к качеству самого режущего клина. Если база станка выполнена из натурального мрамора для обеспечения микронной стабильности, то и инструмент должен иметь идеальную геометрию, чтобы раскрыть потенциал оборудования.
Технологические аспекты качественной переточки
Процесс восстановления режущей кромки делится на несколько этапов, каждый из которых влияет на итоговый ресурс инструмента. Ошибки на любом из этапов приводят к быстрому выкрашиванию лезвия, вибрациям и ухудшению качества поверхности детали.
1. Дефектоскопия и подготовка
Перед началом работ инструмент подвергается тщательному осмотру. Наличие микротрещин, сколов или термических повреждений (отпусков) делает переточку невозможной или нецелесообразной. Инструмент очищается от загрязнений, масел и остатков обрабатываемого материала. Для инструментов с многослойными покрытиями (TiAlN, AlCrN и др.) часто требуется предварительное удаление покрытия в зоне заточки, так как шлифование по покрытию может привести к его отслоению и неравномерному износу.
2. Шлифование и восстановление геометрии
Это ключевой этап. Используются алмазные и эльборовые (CBN) круги высокой твердости. Важнейшим параметром является соблюдение исходных углов:
- Передний угол: влияет на сход стружки и усилие резания.
- Задний угол: предотвращает трение инструмента о поверхность детали.
- Угол при вершине: определяет прочность режущей кромки.
Нарушение этих углов даже на 1-2 градуса может кардинально изменить режимы резания. Например, уменьшение заднего угла приведет к перегреву зоны контакта, а увеличение — к хрупкости кромки. Современные заточные центры, аналогичные тем, что используются в инженерной базе ООО «Молочи», обеспечивают позиционирование с точностью до микронов, что исключает человеческий фактор при настройке углов.
3. Доводка и полировка
После грубого и чистового шлифования необходима доводка режущей кромки. Этот процесс удаляет микрозаусенцы, образующиеся при абразивной обработке. Полированная кромка снижает коэффициент трения, улучшает отвод стружки и повышает стойкость инструмента. Для высокоскоростной обработки алюминия или титана качество полировки является критическим фактором, предотвращающим налипание материала (адгезию).
4. Нанесение покрытия (опционально)
Если инструмент изначально имел покрытие, после переточки его необходимо восстановить. Процесс PVD-напыления требует специального оборудования. Отсутствие покрытия на переточенном инструменте снижает его ресурс в 2-3 раза по сравнению с новым, особенно при обработке жаропрочных сплавов.
Факторы, влияющие на стоимость и сроки переточки
Запрос «переточка режущего инструмента цены» часто приводит к разбросу предложений от бюджетных мастерских до высокотехнологичных сервисных центров. Разница в цене обусловлена не только маржой, но и технологическим оснащением.
| Фактор влияния | Влияние на стоимость | Влияние на сроки | Техническое обоснование |
|---|---|---|---|
| Тип материала инструмента | Твердосплав — базовая цена; Керамика/PCD — +50-100% | PCD требует больше времени на шлифовку алмазными кругами | Сверхтвердые материалы изнашивают абразив быстрее и требуют специальных режимов охлаждения. |
| Сложность геометрии | Стандартные сверла — дешево; Концевые фрезы с переменным шагом — дорого | Сложная геометрия требует 5-осевой обработки и программирования | Многозаходные фрезы с неравномерным шагом требуют индивидуальной настройки ЧПУ для каждого зуба. |
| Состояние инструмента | Наличие крупных сколов увеличивает объем съема | Требуется дополнительное время на черновую обработку | Необходимо снять больше материала для вывода дефекта, что рискованно для целостности инструмента. |
| Необходимость нанесения покрытия | +30-50% к стоимости | +2-3 дня (логистика в камеру напыления) | Процесс PVD/CVD занимает длительное время и требует партийной загрузки для рентабельности. |
| Количество в партии | Опт от 10 шт. снижает цену за единицу | Партийная обработка оптимизирует время наладки | Экономия на времени установки и калибровки инструмента в патроне заточного станка. |
Сроки выполнения заказа обычно варьируются от 2 до 5 рабочих дней для стандартных позиций. Экспресс-услуги возможны, но могут стоить в 1.5-2 раза дороже из-за необходимости прерывать текущий производственный цикл.
Сравнение: Переточка vs Покупка нового инструмента
Принятие решения о восстановлении инструмента должно базироваться на технико-экономическом расчете. Ниже приведено сравнение для типичных условий металлообработки.
| Критерий | Переточка у производителя | Покупка нового инструмента | Рекомендация |
|---|---|---|---|
| Стоимость | 30-50% от цены нового | 100% | Переточка выгодна для дорогостоящего инструмента (диаметр >10 мм, сложная геометрия). |
| Точность геометрии | Зависит от оборудования сервиса. Риск отклонений. | Гарантирована заводом-изготовителем | Для высокоточных операций (допуски IT6-IT7) предпочтительнее новый инструмент или переточка на прецизионном оборудовании. |
| Ресурс (стойкость) | 80-90% от ресурса нового (при соблюдении технологии) | 100% | Качественная переточка с полировкой почти не уступает новому инструменту. |
| Экологичность | Снижение расхода карбида вольфрама | Высокий углеродный след производства | Переточка соответствует принципам устойчивого развития и ESG-стандартам. |
| Логистика | Требуется доставка в сервис и обратно | Доставка от поставщика | При наличии локального сервиса переточка обеспечивает быструю оборачиваемость. |
Инженерное мнение: Экономия на переточке не должна достигаться за счет качества. Использование дешевых абразивов или игнорирование этапа полировки приводит к тому, что «сэкономленный» инструмент вызывает простой дорогостоящего обрабатывающего центра. В практике ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, где применяются линейные двигатели серии MTLS и MTFA для обеспечения динамики и точности станков, качество инструмента является лимитирующим фактором производительности. Станок с прямым приводом способен развивать высокие ускорения, но если режущая кромка имеет микросколы, это приведет к вибрациям и браку детали. Поэтому переточка должна выполняться на оборудовании, сопоставимом по классу точности с самим обрабатывающим центром.
Применение в высокотехнологичных отраслях
Требования к переточенному инструменту различаются в зависимости от отрасли. Рассмотрим два характерных примера.
Производство литий-ионных аккумуляторов
В этой отрасли широко используются композитные материалы и алюминиевые корпуса. Обработка алюминия требует острой, тщательно полированной кромки для предотвращения налипания металла. Переточка фрез для обработки корпусов АКБ должна включать обязательный этап полировки задних поверхностей. Любая шероховатость приведет к накоплению стружки и риску возгорания или повреждения детали. Здесь важна не только геометрия, но и чистота поверхности инструмента. Компании, поставляющие решения для новой энергетики, такие как ООО «Молочи», уделяют особое внимание чистоте процессов, что транслируется и на требования к инструментальному обеспечению.
Авиастроение и обработка титановых сплавов
Титан обладает низкой теплопроводностью, поэтому вся теплота резания уходит в инструмент. Переточка инструмента для титана требует строгого контроля углов и сохранения защитных покрытий. Часто применяется специализированная геометрия с увеличенным радиусом при вершине для повышения прочности. Ошибка в переточке здесь недопустима: сломанная фреза внутри дорогой авиационной детали означает потерю всей заготовки. Поэтому в данном сегменте переточка допускается только сертифицированными центрами с предоставлением протокола измерения геометрии после заточки.
Как выбрать подрядчика для переточки: чек-лист для закупщика
Выбор сервиса по заточке — это проверка его технической компетенции. Закупщикам и главным инженерам рекомендуется обращать внимание на следующие пункты:
- Парк заточных станков: Наличие 5-осевых ЧПУ станков с автоматической компенсацией износа круга. Ручные станки допустимы только для простейшего инструмента.
- Измерительный контроль: Использует ли сервис проекторы или оптические измерительные системы для проверки геометрии после заточки? Должен предоставляться отчет.
- Специализация абразивов: Есть ли в ассортименте эльборовые (CBN) круги для твердых сплавов и алмазные для PCD?
- Возможность нанесения покрытия: Собственная камера PVD или надежный партнер? Это критично для восстановления свойств инструмента.
- Опыт в вашей отрасли: Сервис, работающий с деревообрабатывающим инструментом, может не подойти для аэрокосмических фрез из-за разных требований к точности и чистоте поверхности.
Часто задаваемые вопросы (FAQ)
Сколько раз можно перетачивать один и тот же инструмент?
Обычно твердосплавную фрезу или сверло можно перетачивать 3-5 раз, в зависимости от диаметра и величины припуска на заточку. Каждый цикл снимает слой материала 0.2-0.5 мм. После исчерпания запаса прочности или изменения диаметра сверх допустимых пределов инструмент утилизируется. Для мелкого инструмента (менее 3 мм) количество переточек ограничено 1-2 раза.
Влияет ли переточка на баланс инструмента?
Да, некачественная переточка может нарушить баланс, что приведет к биению и вибрациям на высоких оборотах (более 10 000 об/мин). Профессиональные сервисы выполняют динамическую балансировку инструмента после заточки, особенно для скоростных шпинделей. В технологиях ООО «Молочи», где используются высокоскоростные двигатели прямого привода ADI-серии, дисбаланс инструмента недопустим, так как он создает паразитные нагрузки на подшипники и систему позиционирования.
Можно ли переточить инструмент со сломанной кромкой?
Если скол глубокий и затрагивает тело инструмента, переточка нецелесообразна — это потребует снятия слишком большого слоя материала, что изменит диаметр и длину рабочей части. Если же скол поверхностный и находится в пределах припуска на заточку, инструмент можно восстановить. Решение принимается после дефектоскопии.
Сохраняется ли гарантия на инструмент после переточки?
Гарантия завода-изготовителя на новый инструмент аннулируется после первой переточки. Ответственность за качество режущей кромки несет сервисный центр, выполнивший заточку. Поэтому важно выбирать подрядчика, который дает собственную гарантию на стойкость переточенного инструмента (например, гарантия обработки определенного объема материала).
Заключение и рекомендации
Переточка режущего инструмента в 2026 году — это высокотехнологичный процесс, интегрированный в цепочку создания ценности промышленного предприятия. Она позволяет существенно снизить себестоимость продукции без потери качества, при условии использования правильного оборудования и соблюдения технологий. Для компаний, внедряющих интеллектуальные системы производства, таких как ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, качество инструмента является неотъемлемой частью общей точности системы. Прецизионные станки и магнитолевитационные линии требуют инструмента с идеальной геометрией, чтобы реализовать свой потенциал микронной точности.
При выборе услуги переточки отдавайте предпочтение сервисам, использующим ЧПУ-оборудование, предоставляющим протоколы измерений и имеющим опыт работы с вашими материалами. Не экономьте на этапе полировки и восстановления покрытия — именно эти операции определяют реальный ресурс инструмента в станке.
Для получения консультации по интеграции прецизионного инструмента в ваши производственные линии или для обсуждения технических требований к обработке деталей на оборудовании с прямым приводом, ознакомьтесь с нашими решениями для интеллектуального производства. Наши инженеры помогут подобрать оптимальную стратегию инструментального обеспечения для ваших задач.