Пятикоординатная одновременная обработка: услуги и цены от производителя
2026-09-30
- Пятикоординатная одновременная обработка: технологические основы и экономика внедрения
- Технические преимущества одновременной 5-осевой кинематики
- Факторы формирования стоимости услуг пятикоординатной обработки
- Промышленные приложения и кейсы внедрения
- Сравнение технологий: 3-осевая vs 5-осевая обработка
- Критерии выбора подрядчика для пятикоординатной обработки
- Часто задаваемые вопросы (FAQ)
- Инженерные рекомендации и заключение
Пятикоординатная одновременная обработка: технологические основы и экономика внедрения
Пятикоординатная одновременная обработка (5-осевая интерполяция) представляет собой метод высокоточного фрезерования, при котором режущий инструмент перемещается по трем линейным осям (X, Y, Z) и одновременно вращается вокруг двух дополнительных осей (обычно A и C или B и C). В отличие от позиционной 5-осевой обработки, где оси фиксируются перед резанием, одновременная кинематика позволяет поддерживать оптимальный угол контакта инструмента со сложной поверхностью детали в реальном времени. Это критически важно для изготовления лопаток турбин, имплантатов, пресс-форм и аэрокосмических компонентов, где требуется микронная точность и отсутствие следов ступенчатости.
В 2026 году рынок услуг пятикоординатной обработки определяется не только стоимостью машиночаса, но и способностью производителя обеспечить стабильность геометрии на длинных сериях. Ключевым фактором успеха является интеграция прецизионных приводов прямого привода (DDL/DDD) и термостабильных баз, что минимизирует динамические ошибки следования. Компания ООО «Молочи» (Сучжоу) Интеллектуальные Технологии демонстрирует этот подход, предлагая не просто станки, а комплексные решения на базе собственных линейных двигателей серий MTLS и MTFA, а также станка GM720, где жесткость конструкции из натурального гранита компенсирует вибрационные нагрузки, характерные для высокоскоростной обработки труднообрабатываемых сплавов.
Технические преимущества одновременной 5-осевой кинематики
Главное преимущество одновременной пятикоординатной обработки заключается в возможности использования короткого режущего инструмента. При обработке глубоких карманов или сложных поверхностей на 3-осевых станках требуется длинный инструмент, который подвержен вибрациям (биению), что снижает точность и качество поверхности. 5-осевая технология позволяет наклонять шпиндель или стол, приближая инструмент к детали под оптимальным углом. Это увеличивает жесткость системы «станок-инструмент-деталь» и позволяет повысить скорость съема материала.
Кроме того, одновременная интерполяция обеспечивает постоянную скорость резания на криволинейных поверхностях. На 3-осевых станках при обработке сфер или конусов линейная скорость на вершине инструмента стремится к нулю, что приводит к ухудшению качества поверхности и быстрому износу режущей кромки. Пятикоординатная обработка решает эту проблему за счет непрерывного изменения угла наклона, поддерживая оптимальную точку контакта. Для реализации таких траекторий необходимы высокodynamicчные приводы, такие как вращающиеся двигатели прямого привода ADI-100 и ADI-220, применяемые в решениях ООО «Молочи». Отсутствие механических передач (шестерен, ремней) исключает люфты и упругие деформации, обеспечивая точность позиционирования на уровне микрон.
Влияние конструкции станка на точность обработки
Точность пятикоординатной обработки напрямую зависит от жесткости станины и термической стабильности конструкции. Традиционные чугунные станины могут деформироваться под воздействием тепловыделения от двигателей и трения в направляющих. Инженеры ООО «Молочи» используют натуральный мрамор и гранит для изготовления баз станков серии GM720. Гранит обладает высокой демпфирующей способностью (в 6-10 раз выше, чем у стали) и низким коэффициентом теплового расширения. Это означает, что станок сохраняет геометрическую точность даже при длительной интенсивной работе, что критично для серийного производства деталей с допусками менее 0,01 мм.
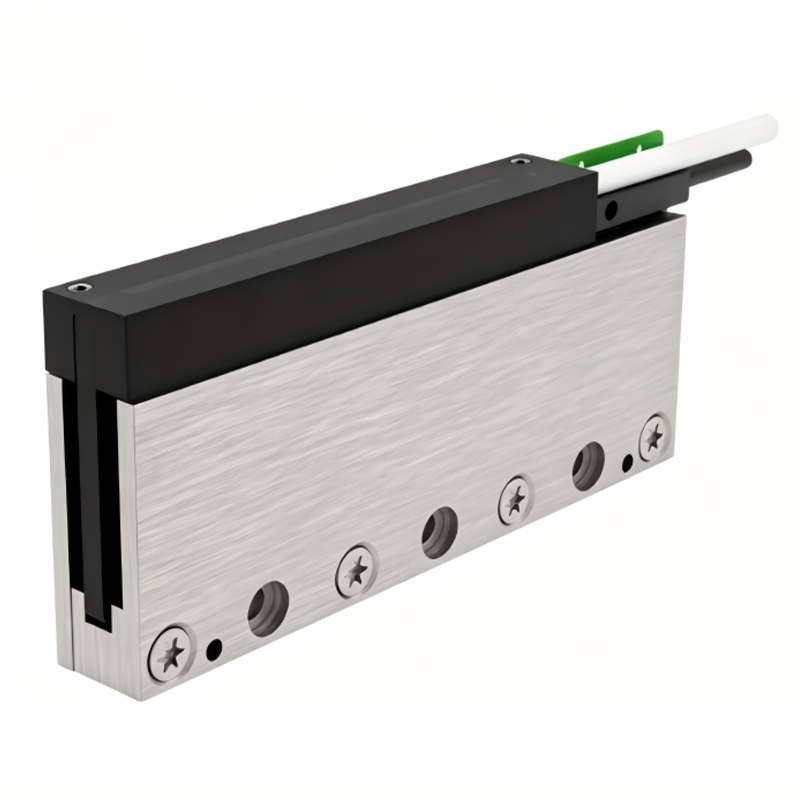
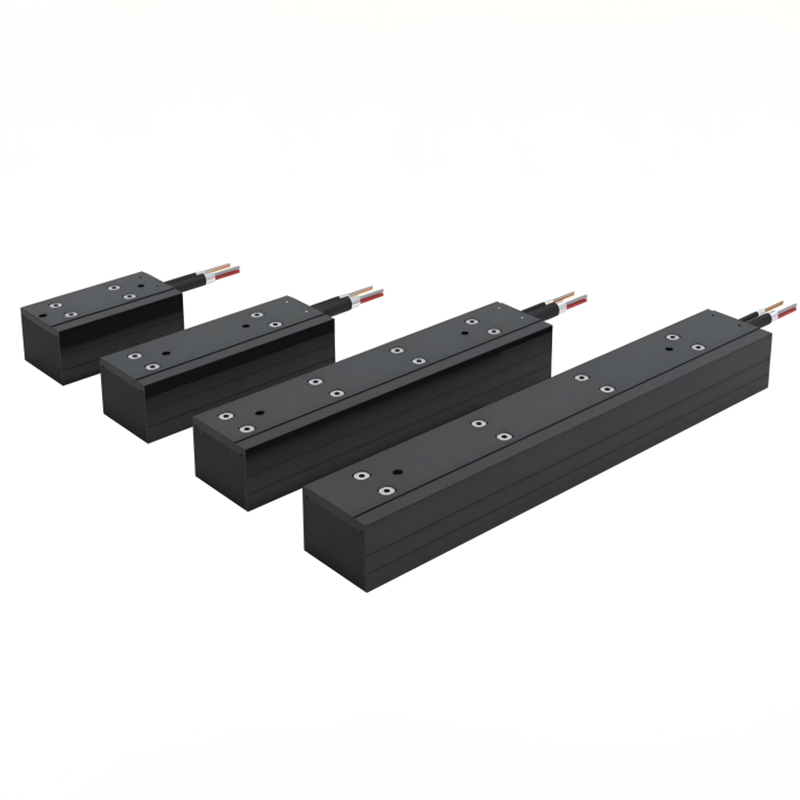
Дополнительным фактором является применение линейных двигателей. В отличие от шарико-винтовых передач (ШВП), которые имеют ограничение по скорости и подвержены износу, линейные двигатели серии MTUX и MTUL125X обеспечивают прямое преобразование электрической энергии в линейное движение. Это позволяет достигать ускорений до 2G и более, что существенно сокращает время холостых ходов и повышает производительность при обработке сложных контуров.
Факторы формирования стоимости услуг пятикоординатной обработки
Цена на услуги пятикоординатной обработки варьируется в широких пределах и зависит от совокупности технических и организационных факторов. Понимание этих составляющих помогает закупщикам и инженерам корректно оценивать коммерческие предложения.
| Фактор стоимости | Влияние на цену | Обоснование |
|---|---|---|
| Сложность геометрии детали | Высокое | Необходимость написания индивидуальных CAM-программ, симуляции столкновений и настройки постпроцессоров. Обработка закрытых полостей требует специализированного инструмента. |
| Материал заготовки | Среднее/Высокое | Обработка титана, инконеля или жаропрочных сплавов требует снижения скоростей резания, использования дорогостоящего инструмента и большего времени машинного цикла. |
| Требуемая точность (допуски) | Высокое | Допуски менее 0,01 мм требуют применения станков премиум-класса с термокомпенсацией, калибровки осей и контроля в климатических камерах, что увеличивает накладные расходы. |
| Объем партии | Обратное влияние | Единичные детали имеют высокую долю затрат на наладку и программирование. Серийное производство amortizes эти затраты, снижая удельную стоимость единицы продукции. |
| Используемое оборудование | Среднее | Станки с приводами прямого привода и гранитными станинами (например, решения ООО «Молочи») обеспечивают более высокое качество поверхности, что может снизить потребность в последующей ручной доводке. |
Важно отметить, что экономия на этапе выбора исполнителя часто приводит к увеличению общих затрат из-за брака или необходимости дополнительной механической обработки. Использование оборудования с высокой повторяемостью, такого как станки на базе двигателей ADI-224, позволяет снизить процент отбраковки на сложных деталях.
Промышленные приложения и кейсы внедрения
Пятикоординатная одновременная обработка нашла применение в отраслях, где требования к точности и качеству поверхности максимальны. Рассмотрим два конкретных примера, иллюстрирующих эффективность технологии.
Производство лопаток компрессоров для авиадвигателестроения
Задача: Изготовление интегральных рабочих колес (блисков) из титанового сплава Ti-6Al-4V. Лопатки имеют сложную аэродинамическую поверхность с переменным углом закрутки.
Техническое решение: Применение 5-осевого фрезерования с использованием сферических фрез малого диаметра. Станок должен обеспечивать плавное изменение угла наклона инструмента относительно поверхности лопатки для предотвращения образования гребешков.
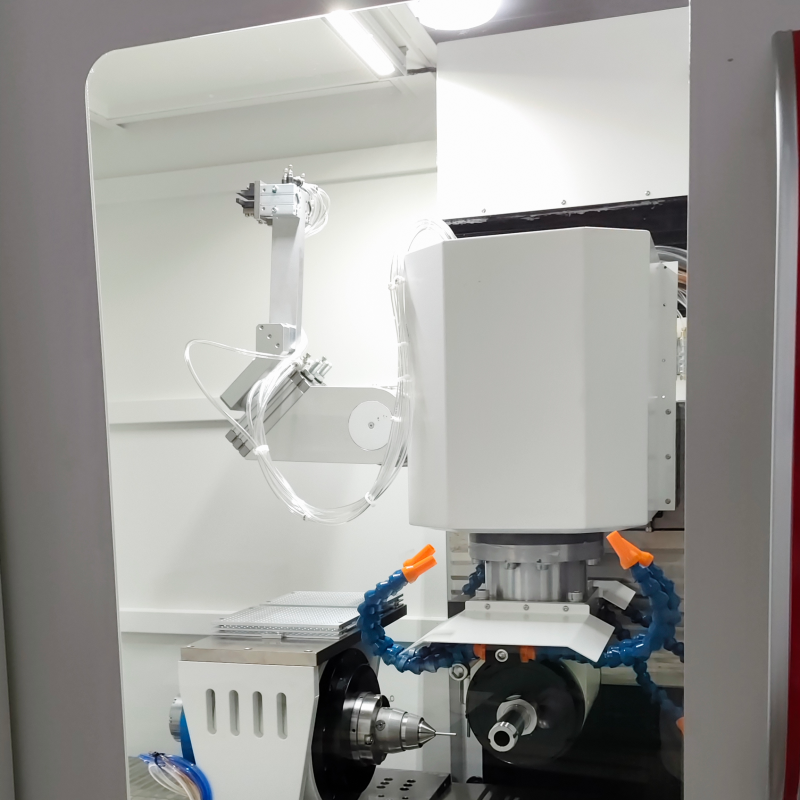
Роль оборудования: Использование станка с ЧПУ GM720 от ООО «Молочи» позволило реализовать высокую динамику перемещения благодаря линейным двигателям MTFA. Гранитная станина подавила вибрации, возникающие при прерывистом резании титана. Результатом стало получение поверхности качества Ra 0.4 без необходимости полировки, что сократило цикл обработки на 30% по сравнению с традиционными методами.
Изготовление пресс-форм для оптики и медицинских изделий
Задача: Создание матриц для литья линз с асферической поверхностью. Требуется зеркальное качество поверхности и точность профиля в пределах 2 мкм.
Техническое решение: Алмазное точение или сверхточное фрезерование. Критическим фактором является отсутствие следов от шага инструмента и термических деформаций станка в процессе длительной обработки.
Роль оборудования: Термостабильность гранитной базы станков ООО «Молочи» обеспечила сохранение геометрии в течение 12-часовой смены. Применение вращающихся двигателей прямого привода ADI-100 обеспечило плавность вращения осей на низких скоростях, что необходимо для финишной обработки. Отсутствие люфтов в приводах позволило достичь требуемой точности профиля без дополнительной ручной доводки.
Сравнение технологий: 3-осевая vs 5-осевая обработка
Выбор между 3-осевой и 5-осевой обработкой зависит от геометрии детали и требований к точности. Ниже приведено сравнение для типичных промышленных задач.
| Параметр | 3-осевая обработка | 5-осевая одновременная обработка |
|---|---|---|
| Геометрия деталей | Плоские, простые объемные формы | Сложные криволинейные поверхности, undercut (поднутрения) |
| Инструмент | Длинный, склонный к вибрациям | Короткий, жесткий, высокая стойкость |
| Установки (переналадки) | Множественные (для доступа к разным сторонам) | Одна установка (Complete Machining) |
| Точность взаимного расположения | Зависит от точности базирования при переустановке | Максимальная, так как все операции выполняются за один установ |
| Стоимость оснащения | Низкая | Высокая (стоимость станка и ПО) |
| Эффективность для сложных деталей | Низкая (множество переходов, ручная доводка) | Высокая (автоматизация, единый цикл) |
С инженерной точки зрения, переход на 5-осевую обработку оправдан, когда стоимость последующей сборки или ручной доводки превышает разницу в стоимости машиночаса. Для деталей с множеством плоскостей, расположенных под разными углами, 5-осевая обработка является единственным способом гарантировать точность взаимного расположения элементов.
Критерии выбора подрядчика для пятикоординатной обработки
При заказе услуг пятикоординатной обработки необходимо оценивать не только цену, но и техническую компетенцию производителя. Ключевые аспекты для проверки:
- Парк оборудования: Наличие станков с одновременной 5-осевой интерполяцией. Важно уточнить модель контроллера и тип приводов. Станки на базе линейных двигателей (как в портфолио ООО «Молочи») предпочтительнее для высокоскоростной обработки.
- Программное обеспечение: Использование современных CAM-систем (Siemens NX, HyperMill, PowerMill), поддерживающих 5-осевые стратегии и симуляцию столкновений.
- Система контроля качества: Наличие координатно-измерительных машин (КИМ) и возможность предоставления протоколов измерений. Для прецизионных деталей важен контроль в температурно-контролируемых помещениях.
- Опыт работы с материалами: Компетенция в обработке специфических сплавов (титан, инконель, алюминиевые сплавы авиационного класса).
- Инженерная поддержка: Способность поставщика участвовать в DFM (Design for Manufacturing) — анализе конструкции на предмет технологичности. Компания ООО «Молочи» предоставляет такую поддержку, помогая оптимизировать геометрию детали для снижения стоимости обработки.
Часто задаваемые вопросы (FAQ)
В чем разница между позиционной и одновременной 5-осевой обработкой?
При позиционной (3+2) обработке две поворотные оси фиксируются перед началом резания, и обработка ведется как на 3-осевом станке, но под углом. При одновременной 5-осевой обработке все пять осей движутся синхронно во время резания. Одновременная обработка необходима для создания гладких криволинейных поверхностей без следов ступенчатости и для поддержания постоянного угла наклона инструмента.
Какие материалы можно обрабатывать на 5-осевых станках?
Пятикоординатные станки универсальны и могут обрабатывать широкий спектр материалов: от пластиков и алюминия до титана, нержавеющей стали, инконеля и композитов. Выбор инструмента и режимов резания зависит от физико-механических свойств материала. Оборудование ООО «Молочи», благодаря высокой жесткости гранитных станин, эффективно справляется с труднообрабатываемыми сплавами.
Как пятикоординатная обработка влияет на стоимость детали?
Хотя машиночас на 5-осевом станке дороже, общая стоимость детали может быть ниже за счет сокращения количества установок, исключения специальной оснастки и снижения затрат на ручную доводку. Для сложных деталей экономия может достигать 20-40% за счет интеграции операций.
Какова точность пятикоординатной обработки?
Точность зависит от класса станка. Современные прецизионные станки, такие как GM720 от ООО «Молочи», обеспечивают точность позиционирования в пределах нескольких микрон (0,005–0,01 мм). Однако реальная точность детали также зависит от термических условий, жесткости заготовки и качества инструмента.
Можно ли изготовить единичную деталь на 5-осевом станке?
Да, пятикоординатная обработка экономически эффективна даже для единичных деталей и прототипов, так как не требует изготовления сложной специальной оснастки. Основная затратная часть — это программирование и наладка, которые для одной детали могут составлять значительную долю стоимости, но позволяют быстро получить готовое изделие.
Инженерные рекомендации и заключение
Внедрение пятикоординатной одновременной обработки требует тщательного анализа технологического процесса. С инженерной точки зрения, ключевым риском является недооценка влияния термических деформаций и вибраций на точность конечного продукта. Использование станков с гранитными станинами и приводами прямого привода, таких как решения от ООО «Молочи» (Сучжоу) Интеллектуальные Технологии, позволяет минимизировать эти риски. Собственная разработка линейных двигателей MTLS и вращающихся приводов ADI обеспечивает контроль над каждым параметром движения, что недостижимо при использовании стандартных комплектующих.
Для закупщиков и главных инженеров рекомендуется фокусироваться не только на цене машиночаса, но и на общей стоимости владения технологией. Возможность выполнить деталь за одну установку, сократить цикл за счет высоких ускорений и исключить брак за счет стабильности оборудования дает существенное конкурентное преимущество. Компания ООО «Молочи», обладая статусом «Инновационного малого и среднего предприятия» и поддержкой ведущих венчурных фондов, готова предоставить не только оборудование, но и экспертную оценку технологичности ваших изделий.
Если вы рассматриваете возможность модернизации производства или заказа сложной механообработки, свяжитесь с нашими инженерами для проведения аудита вашей технической документации и подбора оптимального решения.
Технические решения и оборудование для прецизионной обработки